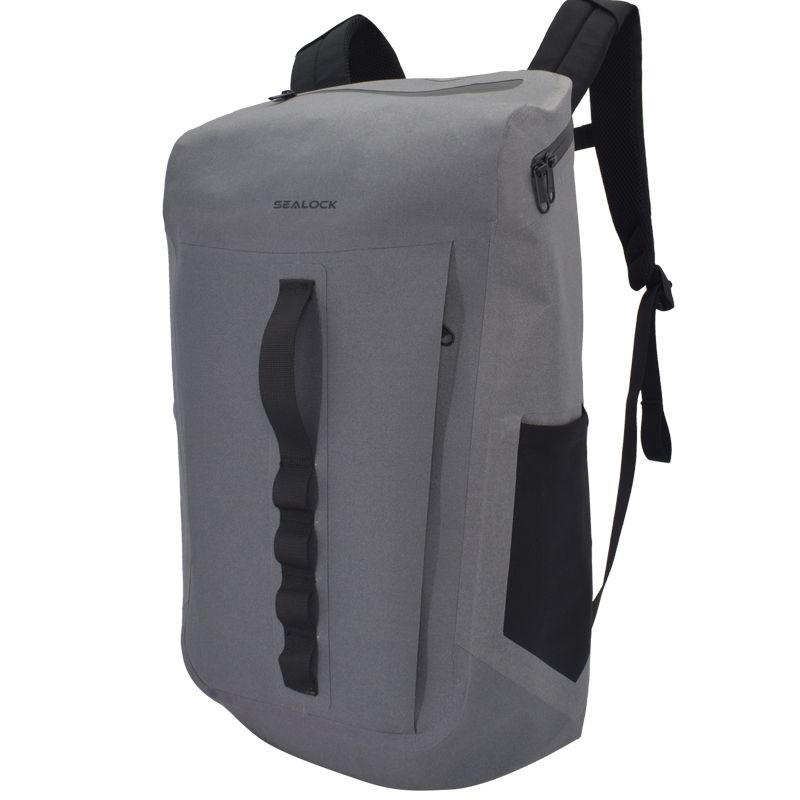
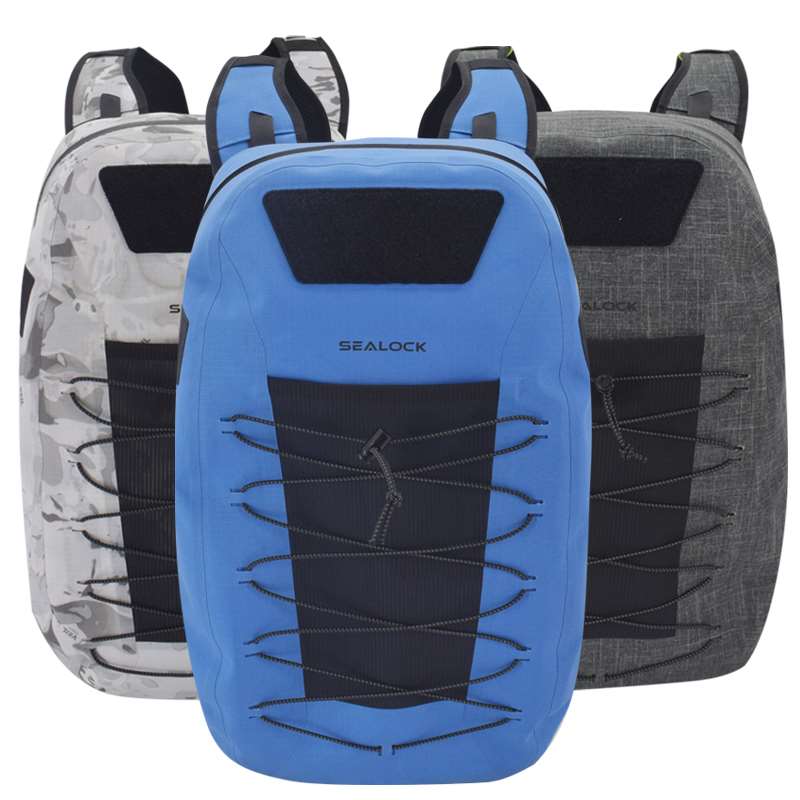
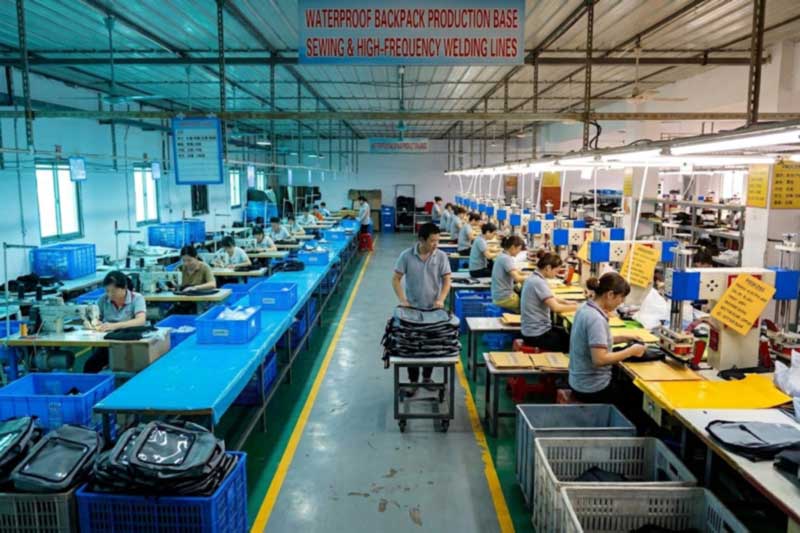
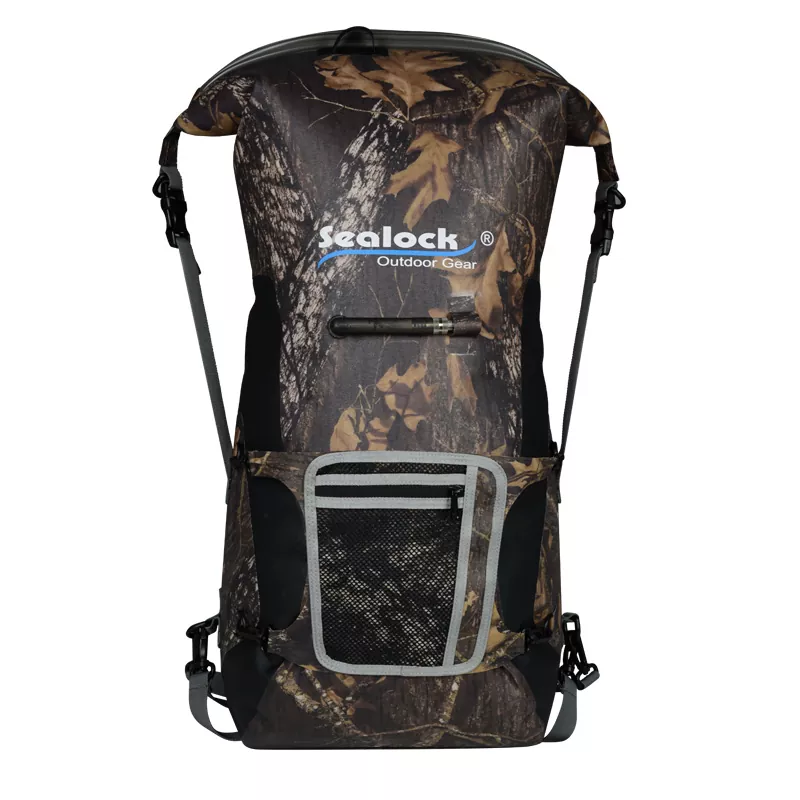
Räkna operationerna på en vattentät ryggsäck och de sydda är ofta fler än de svetsade. Skalet är svetsat. Nästan allt som berör bäraren – axelsele, höftbälte, bröstbensrem, ryggpanel, stoppning, bärande ankare, väv, nät, bindning – sys, eftersom svetsning inte kan ge en bärande led som motstår ihållande skjuvning på samma sätt som ett sytt fotavtryck kan.
Det är därför en verkstad som endast är för svetsning kämpar med ryggsäckar. Den kan täta en kropp vackert och sedan fästa en sele som skalar av panelen under en belastad vandring. På samma sätt kan en konventionell fabrik för sydda väskor bygga en suverän sele på ett skal som läcker vid varje nålhål.Förmågan som betyder något är att göra båda, i rätt ordning.
Två discipliner, en våning — svetsad där den tätar, sydd där den bär.
Arbetsfördelningen
Svetsad
Sydda
Huvudpaneler och bas
Axelsele och ok
Roll-top eller flikstängning
Höftbälte och bröstbensrem
Lufttät dragkedja till panelen
Bakpanel, skum och distansnät
Transparenta fönsterpaneler
Bärande ankare och webbing
Ventilflänsar och portar
D-ringlappar, daisy chains, fransflikar
Svetsade logotyper
Interna fodral för laptop, avdelare, foder
Förstärkning över sydda fotspår
Bindning, trim, dragkedja på yttre fickor
Sysidan, i detalj
Att sy på belagt vattentätt tyg är inte allmän plaggsömnad, och skillnaderna är där kvaliteten avgörs.
Stygnarkitektur vid belastningspunkter
Två förstärkningssömmar bär lasten på en ryggsäck, och skillnaden mellan dem är mätbar:
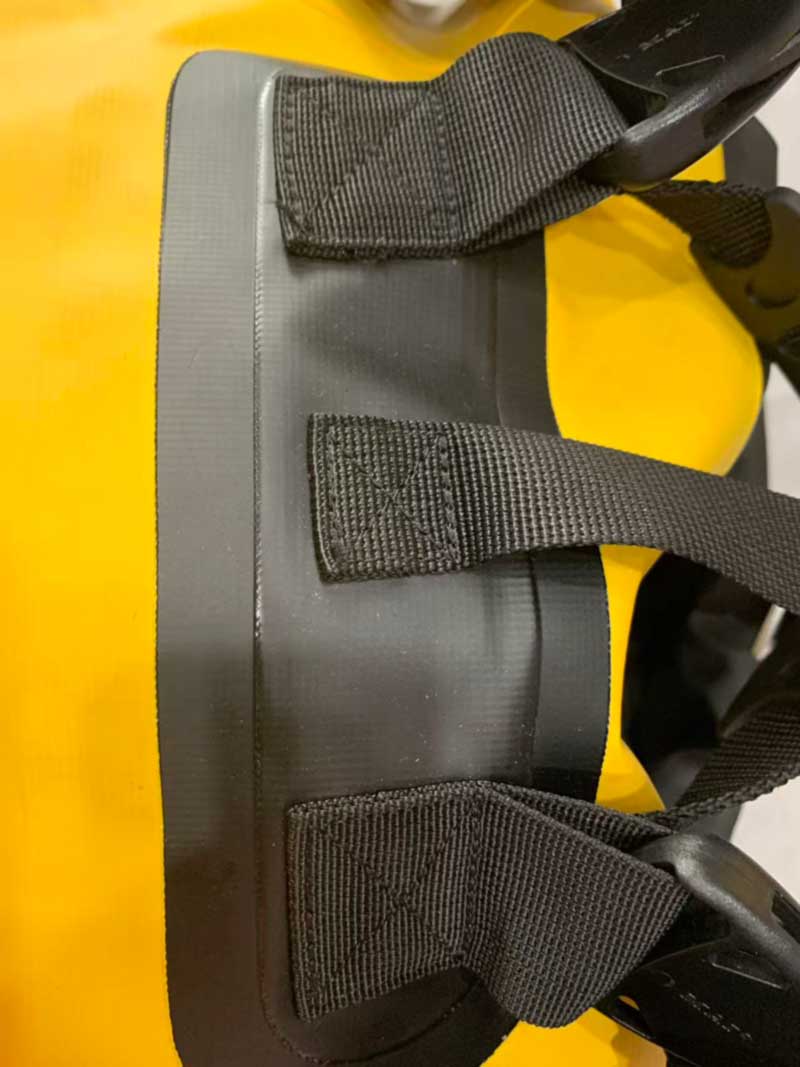
Box-X stygn— en häftad rektangel med ett diagonalt X inuti, som fördelar kraften över flera axlar istället för att koncentrera den på en sömlinje. På vävfogar ger detta dramatiskt högre sömstyrka än en enkelrad raksöm: siffror som anges för högspecifika vävband med 40-vikts bunden tråd når ca.7 500 lbf mot ungefär 2 500 lbf för raksömmar. Det kostar cirka 15–25 % mer att producera på grund av trådanvändning och cykeltid – och det kan ta bort behovet av bredare väv på andra ställen, så det betalar sig ofta.
Bar-tack— tät sömnad med hög densitet på ett litet område, körs på automatiserade sömmar, används där det inte finns plats för en box-X. Branschpraxis är flera pass med densiteten anpassad till den förväntade belastningen. Den har en gräns värd att veta:överklibbning försvagar basmaterialet, så bar-tack-densitet är en specifikation som ska ställas in, inte maximeras.
Exekveringsparametrar har lika stor betydelse som mönstret. Referenspraxis för vävfogar är stygnplacering som börjar cirka 6 mm från vävkanten,40-vikts bunden tråd med ungefär 30–40 stygn per tum i en låssömskonfiguration, med remmen insatt minst 25 mm i förankringspunkten.
Tråd
Användning av bärande sömmar100 % bunden nylon eller bunden polyester, Tex 40 eller tyngre— rötbeständig, UV-beständig och hög draghållfasthet. Bomull och trådar för allmänt bruk har ingen plats på utomhuslastpunkter. Trådvalet måste också ta hänsyn till miljön förpackningen lever i: UV-stabil tråd på en produkt som tillbringar sitt liv utomhus, och lämplig färgäkthet där tråden är synlig mot en märkesfärg.
Nålar och spänning på belagt tyg
Det är här sömnad av belagt tyg skiljer sig mest från vanlig väsktillverkning. En vanlig rundspetsnål slår ett överdimensionerat hål i laminerad TPU eller PVC och fransar den förstärkande väven inuti.Kilnålar med smal profil, kör med digital trådspänningskontroll, dela garnerna istället för att klippa dem — håll materialstrukturen intakt och perforeringen så liten som möjligt. På en produkt där dessa perforeringar senare måste tätas är hålstorleken inte en detalj.
Sömtyper efter funktion
Varje söm behöver inte vara en belastningssöm. Överlockade och sergade sömmar är snabba och förhindrar fransning, vilket passar foder och områden som inte är stressade, men utsatta öglor kan haka och de är mindre hållbara under belastning. Stora strukturella sömmar är dubbelsydda, med förstärkande lappar lagt till där remmar möter kroppen.
Box-X där det finns plats, bar-tack där det inte finns – båda specificerade för att ladda, inte för att vana.
Där sömnad möter vattentätning: sekvens och tätning
Den uppenbara invändningen mot att sy på en vattentät produkt är att varje stygn är ett hål. Två saker löser det.
Först, sekvens.Selar, höftbältesankare, D-ringlappar och externa fickor sys fast på de platta panelerna med hög spänningföreskalet är svetsat. De perforerade fotavtrycken hamnar sedan täckta av den svetsade huden eller av lokal svetsad förstärkning, så att de sitter innanför barriären snarare än genom den.
För det andra, sömförsegling där sömmar måste förbli exponerade.På tyngre produkter där en strukturell söm stannar på utsidan, är hela den invändiga sydda omkretsen förseglad med PU eller PVC varmluftstape. Den processen är parameterkritisk: den beror på exakt kalibrering av lufttemperatur, valstryck och matningshastighet, ochen droppe på så lite som 5 °C gör att limmet inte kan smälta ordentligt in i väven— en defekt som dyker upp månader senare som delaminering vid användning i kallt väder, långt efter att varorna har skickats. Tejpförsegling körs därför som en kontrollerad process med egna parametrar och inspektion, inte som pricken över i:et.
Hela produktionssekvensen
Material iscensättning och skärning— Belagt tyg, webbing, skum, nät och hårdvara. paneler kapade till tolerans, eftersom en svetsad söm inte har någon sömsmån för att absorbera avdrift.
Undermonteringssömnad— sele, höftbälte, ryggpanel, fodral för bärbar dator, fickor och vävkomponenter byggda som moduler.
Lastpunktssömmar till platta paneler— Box-X och svärdstagsankare applicerade med hög spänning medan panelerna fortfarande är plana.
Die setup— den anpassade kopparelektroden för den skalgeometrin monterad och inriktad efter svetskartan.
Högfrekvent svetsning— 27,12 MHz smälter ihop kroppen till en kontinuerlig förseglad hud som täcker de sydda fotavtrycken.
Sömtätning vid behov— varmluftstejp på alla synliga struktursömmar.
QC och packning— Besiktning i tre nivåer plus bestämning av läckage.
Vad du ska specificera - på båda sidor av byggnaden
Svetssida:svetsbart material och beläggningstjocklek, skalgeometri, svetsbredd, förslutningstyp, betyg i siffror, penetrationspositioner (ventil, fönster, dragkedja).
Sydd sida:stygntyp vid varje belastningspunkt (box-X eller bar-tack), stygn per tum, trådtyp och vikt, bandspecifikation, bandinsättningsdjup och den testade belastningen som varje ankare måste hålla.
Gränssnitt:vilka sydda områden som täcks av svetsning och vilka som kräver tejpförsegling.
En brief som säger "förstärkta remmar" lämnar de viktigaste besluten till golvet. En brief som säger "box-X, 40-vikts limmad nylon, 30–40 SPI, 25 mm insättning, testad till en angiven belastning" är en specifikation som en fabrik kan bygga och en köpare kan granska.
Produktens grund
Dessa svetsade förpackningar är lika utgångspunkter för ett anpassat projekt — ingen är rankad över en annan; var och en kombinerar svetsad och sydd konstruktion på olika sätt:
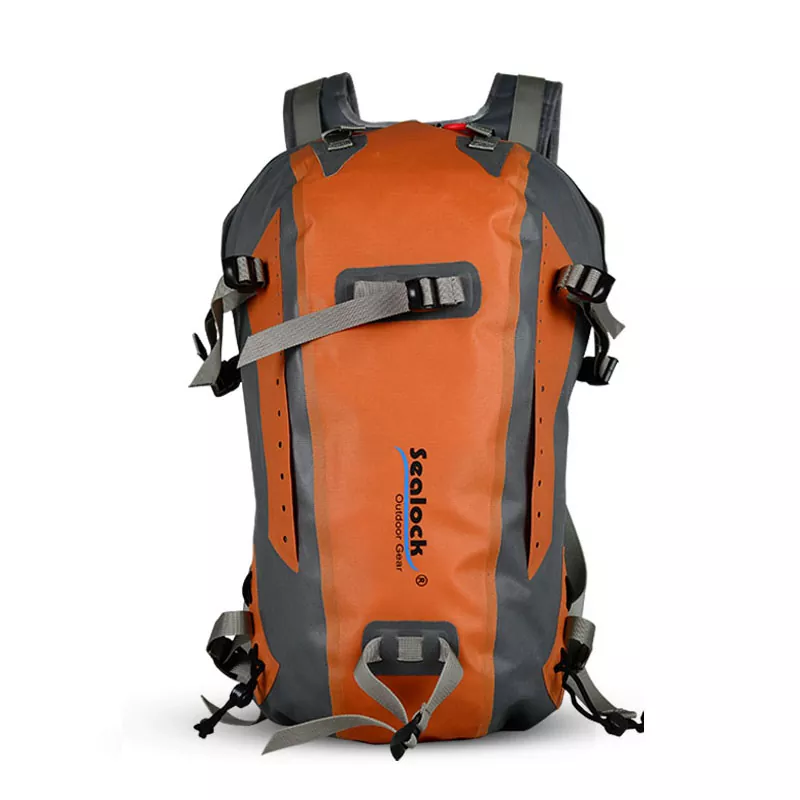
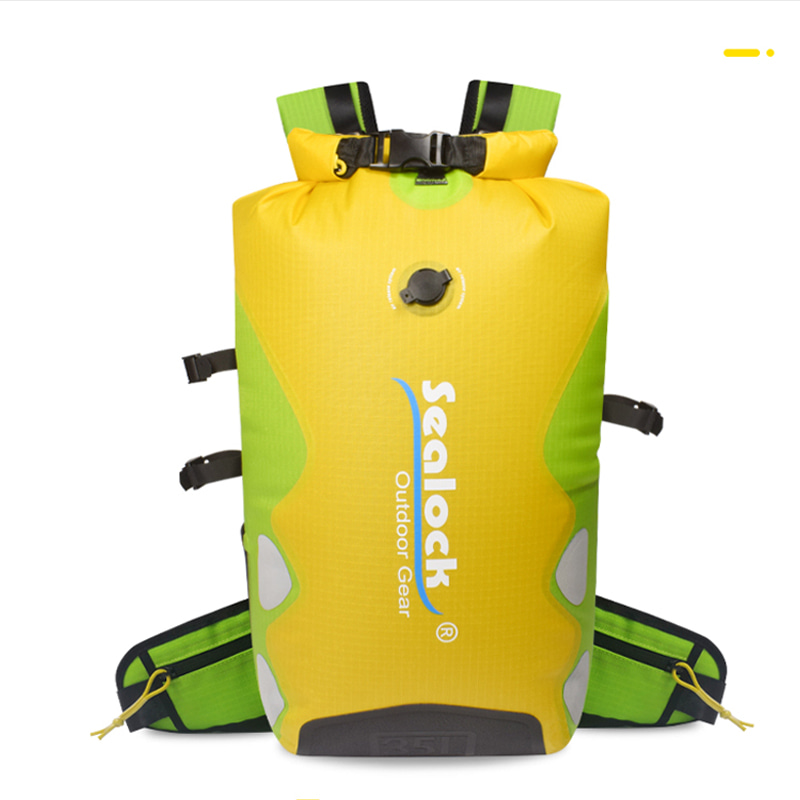
Svetsat böjt skal, fönster och ventil; sydda seleankare och EVA-panelbeslag
300–500
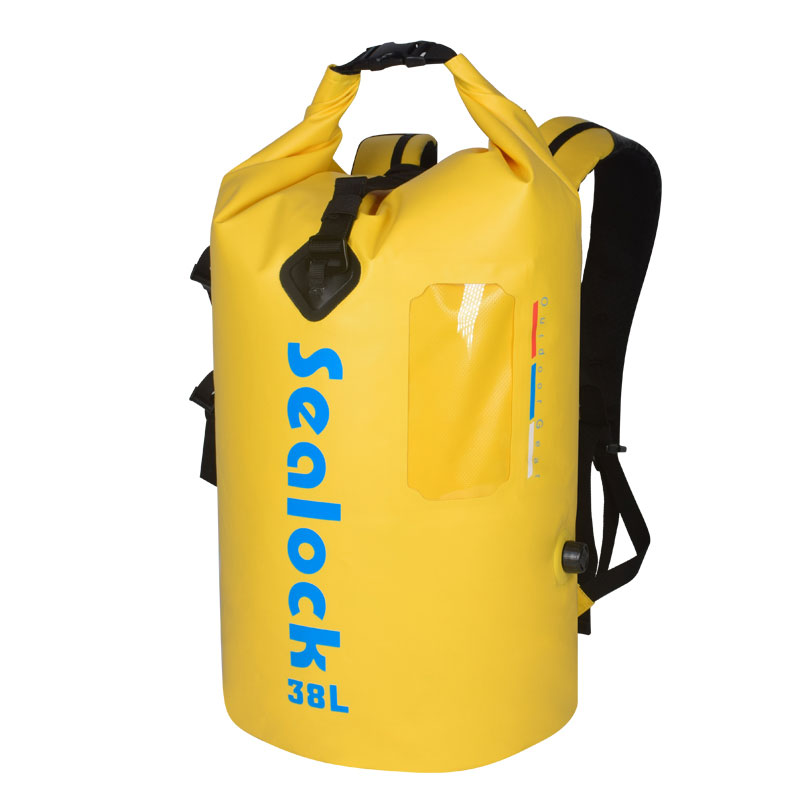
SL-E039 TPU torr ryggsäck— 25L; 420D nylon belagd med TPU; två justerbara axelband och midjeknapp; prov 3–5 dagar; verifierad IPX7.
Övervägande svetsad med minimalt sydd hårdvara - den enklaste hybriden
300–500
Skalmaterial, stängning, sömspecifikationer vid varje belastningspunkt, sele och bakpanelssystem, hårdvara, färg och varumärke kan specificeras per beställning, eller så kan en förpackning utvecklas från en skiss.
Kvalitetskontroll över båda processerna
En hybridprodukt behöver ett hybridkontrollsystem.IQCtäcker inkommande bestruket tyg för beläggningstjocklek, vidhäftning och svetsbarhet, plus webbing, tråd, skum, spännen och justerare mot undertecknad standard, med färgskillnad och beständighet.IPQClöper på båda linjerna: på svetssidan, fläktester på provsvetsar i början av varje körning, svetsbredd och hörnintegritet; på sömnadssidan, stygntäthet, nålens kondition, trådspänning, stång- och box-X-utförande och djup för insättning av remmen.OQCtäcker ISO 2859 AQL-provtagning, satsvis testning med verklig vattennedsänkning och jämförelse av guldprov, med SGS- eller QIMA-inspektion tillgänglig.
Sealock utför också strikt hela kundinspektionsproceduren på färdiga varor:uppackning, vakuumutsug, en 24-timmars statisk vila och bestämning av luftläckage. Labbprogrammet täcker båda disciplinerna — svetsbindning och fläkhållfasthet på den förseglade sidan, ochsömstyrka och ett belastningstest på 1 500+ cykel med ryckbelastning på axel-, bröstbens- och höftbältesankarepå den sydda sidan — plus återhämtning av skumkompression, nötning, rivning, drag, saltspray, UV, färgbeständighet och färgskillnad.
Vanliga frågor: Tillverkning av vattentät ryggsäck
F: Svetsar du bara med hög frekvens? S: Nej – och detta är ett vanligt antagande. Svetsning tätar skalet, men selen, höftbältet, ryggpanelen, ankare, band, invändiga ärmar och trim är alla sydda, och på en ryggsäck är de sydda operationerna ofta fler än de svetsade. Båda funktionerna körs internt på samma standard.
F: Förstör inte sömmar vattentätningen? S: Inte när den är korrekt sekvenserad. Struktursömmar går på platta paneler innan skalet svetsas, så perforeringarna hamnar under den svetsade huden. Där en strukturell söm måste förbli exponerad, tätas den inre omkretsen med PU eller PVC varmluftsunderlagstejp.
F: Varför inte bara svetsa fast remmarna? S: Eftersom ett svetsat tillbehör kan lossna under ihållande skjuvning, vilket är exakt den belastning som ett axelankare ser. Ett sytt fotavtryck sprider kraften över ett område. På bärande delar är sömnad eller mekanisk infästning det korrekta tekniska svaret.
F: Vilken söm ska vi ange på remsankare? S: Box-X där det finns plats – den fördelar belastningen över flera axlar och ger mycket högre foghållfasthet än raksömmar – och stång-tack där utrymmet är litet. Ange trådtyp och vikt, stygn per tum och insticksdjup bredvid mönstret, och notera att stångklibbdensiteten bör ställas in på belastningen istället för att maximeras, eftersom överklibbning försvagar bastyget.
F: Vilken tråd använder du på lastpunkter? A: Bondad nylon eller bondad polyester, Tex 40 eller tyngre — röta- och UV-beständig med hög draghållfasthet. Aldrig allmänt bruk eller bomullstråd på strukturella sömmar.
F: Varför behöver belagda tyger speciella nålar? S: En rundspetsnål slår ett överdimensionerat hål i laminerad TPU eller PVC och fransar den förstärkande väven. Smal profilkilnålar med kontrollerad trådspänning delar garnerna istället och håller perforeringen liten - vilket spelar roll när den perforeringen måste tätas efteråt.
Prata med fabriken
För att sätta en anpassad vattentät ryggsäck i produktion, kontakta Sealock påinfo@sealock.com.hkeller +86-769-82009361. Över tjugo år av högfrekvent svetsningochindustriell sömnad under ett tak, nio svetslinjer, belastningstestade selesystem, dubbel produktion från Kina och Vietnam och en fullständig kundinspektionsprocedur på varje försändelse.
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик