RF-svetsning: Hur radiofrekvenssvetsade sömmar tillverkas och testas
Radiofrekvenssvetsning (RF), även kallad högfrekvenssvetsning (HF) eller dielektrisk svetsning, sammanfogar termoplastiska material som PVC och TPU genom att värma dem från insidan med ett snabbt växlande elektromagnetiskt fält, vanligtvis vid 27,12 MHz, samtidigt som en formad metallform pressar ihop skikten. De två skikten smälter till ett och svalnar under tryck och lämnar en söm utan nålhål, utan tråd och utan klister. Det är därför högfrekventa svetsade sömmar används överallt där en produkt måste hålla vatten, luft eller vätska in eller ut: torra påsar, vattentäta ryggsäckar, mjuka kylare, gummibåtar, medicinska vätskor och många militära och industriella behållare.
Den här guiden förklarar hur processen fungerar, vilka material som kan och inte kan svetsas, hur en svetsad söm står sig i jämförelse med sydda, tejpade och limmade sömmar, vad som gör att en svets misslyckas och hur svetsade sömmar testas innan en produkt skickas. Det står skrivet från fabriksgolvet: vi har tillverkat högfrekventa svetsade påsar i över 20 år på våra fabriker i Dongguan, Kina och Ho Chi Minh City, Vietnam.
Utforska det här avsnittet: RF-svetsning, testning och material
Den här sidan är startpunkten för våra tekniska artiklar om högfrekvent svetsning. Varje artikel nedan går djupare in på en del av ämnet.
RF-svetsning är ett sätt att smälta ihop plast utan att en extern värmekälla vidrör ytan. Istället för en värmeplatta eller varmluft, applicerar maskinen ett högfrekvent elektriskt fält över materialet. Vissa plaster innehåller polära molekyler, som försöker komma i linje med fältet. Eftersom fältet vänder miljontals gånger per sekund, svänger dessa molekyler konstant, och friktionen mellan dem genererar värme inuti själva materialet. När plasten når sin smältpunkt vid fogen tvingar trycket från formen de två skikten att flyta in i varandra.
Namnen RF-svetsning, HF-svetsning, högfrekvenssvetsning och dielektrisk tätning beskriver alla samma process. Industriella maskiner arbetar på frekvenser reserverade för detta ändamål, oftast 27,12 MHz, varför termen "27,12 MHz svetsning" också förekommer i specifikationerna. Processen har använts industriellt sedan mitten av nittonhundratalet och är nu standard för alla produkter där en sydd söm skulle läcka.
Hur processen fungerar, steg för steg
På en påsproduktionslinje är högfrekvent svetsning ett steg i en längre sekvens. Paneler skärs först av TPU- eller PVC-belagt tyg, och alla delar som behöver sys, som t.ex. vävband, remförankringar och organisatörsfickor, sys på platta paneler innan svetsningen påbörjas. Det är därför de flesta vattentäta väskorna är gjorda på två linjer, sömnad och svetsning, som arbetar tillsammans snarare än att den ena ersätter den andra.
För varje svets placerar operatören panelerna på maskinbädden, ofta i en jigg som håller dem exakt inriktade. En mässingsform formad som sömmen sänks ner på materialet och en isolerande buffertskiva sitter under för att förhindra bågbildning. Maskinen applicerar sedan RF-energi i några sekunder medan formen trycks ned. När energin upphör, förblir formen stängd under en kylningsperiod så att det smälta materialet stelnar under tryck; släpper man den för tidigt ger man en svag, vågig söm. Slutligen putsas överskottsmaterial och sömmen inspekteras.
Tre inställningar styr resultatet: effekt, svetstid och kyltid, tillsammans med formtrycket. De måste ställas in för varje kombination av material, tjocklek och form. En inställning som ger en perfekt söm på 500D PVC-presenning kan bränna genom en tunn TPU-film eller undersäkra ett tungt TPU-laminat, så varje nytt material eller munstycke valideras med testsvetsar innan produktionen startar.
En mässingsform pressar ihop lagren medan högfrekvent energi smälter dem inifrån.
Vilka material kan RF-svetsas?
Endast plast med polära molekyler värms upp i ett högfrekvent fält, vilket begränsar processen till vissa material. PVC och polyuretaner, inklusive TPU, är de mest svetsade, och de är de viktigaste materialen som används för vattentäta påsar. Vissa andra material kan svetsas under speciella förhållanden, medan vanliga opolära plaster inte alls kan svetsas på detta sätt.
Material
RF svetsbar?
Anteckningar
PVC (film och belagd presenning)
Ja, lätt
Det klassiska torrväskan och motorcykelväskans material
TPU och andra polyuretaner
Ja
Lättare och mer flexibel i kyla än PVC; parametrar beror på kvalitet och tjocklek
Nylon eller polyesterväv belagd med TPU eller PVC
Ja, genom beläggningen
Beläggningen är det som svetsar; det måste vara tillräckligt tjockt och på rätt ansikte
EVA, PET, nylonfilm, lite ABS
Ibland
Möjligt med specialinställningar eller uppvärmda verktyg
Icke-polär; förenas med varmluft, ultraljud eller andra metoder istället
Obelagd vävd nylon eller polyester
Inga
Måste sys eller beläggas först
För belagda tyger är beläggningen den viktigaste detaljen. Ett TPU-laminerat tyg med en rejäl film svetsar tillförlitligt, medan ett tyg med en mycket tunn beläggning kanske inte har tillräckligt med material vid fogen för att bilda en stark söm. Detta är en anledning till att två tyger som beskrivs med samma ord kan bete sig väldigt olika på svetsmaskinen. VårTPU vattentät materialguidetäcker materialsidan mer i detalj.
RF-svetsade sömmar vs sydda, tejpade och limmade sömmar
Högfrekvent svetsad
Sydd
Sydd och tejpad
Limmad
Hål i sömmen
Ingen
En per stygn
Täckt med tejp
Ingen
Vattentät över tid
Ja, sömmen är ett material
Inga
Tills bandet lyfter
Tills limmet åldras
Lufttät
Ja
Inga
Sällan
Ibland
Designfrihet
Begränsad av formen
Mycket hög
Hög
Måttlig
Fungerar på obestruket tyg
Inga
Ja
Ja
Beror på lim
Inget av detta gör sömnad sämre i allmänhet. Sömmar är det rätta valet för arrangörsfickor, remmar, stoppning och allt utanför det vattentäta skalet, och våra sylinjer är lika erfarna som våra svetslinjer. De bästa vattentäta väskorna använder båda: sydda underenheter för struktur och komfort, och svetsade sömmar där vatten måste hållas ute. Vår artikel omhur svetsade och sydda påsar verkligen tillverkasvisar hur de två kombineras i en produkt.
RF-svetsning vs ultraljuds- och varmluftssvetsning
Ultraljudssvetsning använder högfrekventa mekaniska vibrationer snarare än ett elektriskt fält. Den är snabb och fungerar på vissa material som inte svarar på RF, men den passar bäst till små, fläckiga eller kontinuerliga smala sömmar. Varmluft och varmkilsvetsning smälter ytan utifrån och kan sammanfoga opolära material som polyeten, vilket gör dem vanliga för stora geomembran och vissa presenningar. För påsar gjorda av PVC eller TPU är högfrekvenssvetsning vanligtvis att föredra eftersom den värmer fogen jämnt genom dess tjocklek, ger breda, konsekventa sömmar i komplexa former i en enda press och lämnar ytan av materialet i stort sett omarkerad.
Vad gör att en svets misslyckas
En svetsad söm som läcker kommer nästan alltid tillbaka till en av få orsaker. Underfusion inträffar när kraften eller tiden är för låg: sömmen ser stängd ut, men skikten har bara fastnat ihop vid ytan och skalas isär under belastning. Genombränning eller ljusbågsbildning inträffar när strömmen är för hög eller bufferten saknas, vilket lämnar en tunn, bränd eller perforerad linje. Kontaminering, såsom damm, släppmedel eller mjukgörare på ytan, hindrar skikten från att smälta ordentligt. Och en förändring i material, även en annan sats eller färg på samma tyg, kan ändra de korrekta inställningarna tillräckligt för att försvaga sömmen om maskinen inte valideras på nytt.
De flesta av dessa defekter är osynliga för ett avslappnat utseende, varför svetsade produkter behöver destruktiv testning på prover och tryck- eller nedsänkningstestning på färdiga varor. Vår guide tillvanliga RF-svetsfelvisar hur var och en ser ut när en söm skärs upp.
En sund svets, en undersmält svets och en genombränning, sida vid sida.
Hur RF-svetsade sömmar testas
Testningen startar innan produktionen. När ett nytt material eller matris sätts upp, görs provsvetsar och dras isär på en dragprovare för att mäta bindningsstyrkan, den kraft som behövs för att öppna sömmen. En bra svetsning river sönder materialet bredvid sömmen istället för att separera längs den. Vår labbartikelAntalet som avgör om en svets faktiskt är en svetsförklarar detta test i detalj.
Under produktionen går varje order genom IQC på inkommande tyg, IPQC på svetslinjen med regelbundna provkontroller och OQC på färdiga produkter, med SGS eller QIMA tredjepartsinspektion tillgänglig på begäran. Testerna av färdiga produkter matchar det betyg som produkten har: ett kraftigt regn- och vattenstråltest för produkter klassade IPX5 eller IPX6, och ett fullständigt vattendoppningstest på 2+ timmar för produkter klassade IPX7 eller IPX8. Draghållfasthet, nötning, saltspray på hårdvara, ett belastningstest på 1 500+ cykler och blixtlåsutmattningstest till 3 000 cykler slutför standardprogrammet, tillsammans med färgbeständighet och färgskillnadskontroller mot det godkända provet.
För förseglade och lufttäta produkter är det mest avslöjande testet också det enklaste. Vår standardprocedur för kundinspektion är uppackning, vakuumutsug, 24-timmars statisk vila och bestämning av luftläckage. Om produkten fortfarande håller sin form efter 24 timmar läcker ingen av dess svetsar, förslutningar eller ventiler, inklusive långsamma läckor som ett kort nedsänkningstest kan missa.
Där RF-svetsning används
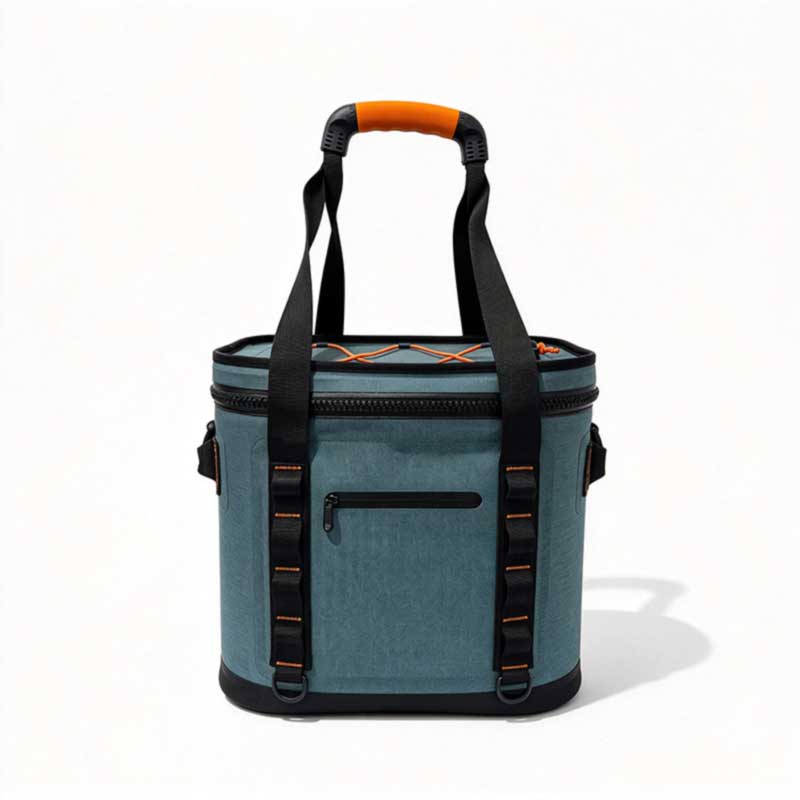
Utomhus- och marinutrustning är den mest välbekanta användningen: torrväskor, vattentäta ryggsäckar och duffelväskor, kajak- och båtväskor, motorcykel- och cykelväskor, vattentäta telefonväskor och kompressionsväskor. Mjuka kylare använder svetsade skal och liner eftersom en svetsad liner inte läcker smältvatten och inte har några stygnlinjer för att fånga upp smuts och lukt. Utöver påsar gör samma process medicinska vätske- och blodpåsar, uppblåsbara båtar och leksaker, simbojar, presenningar och lastbilsöverdrag, och ett brett utbud av militära och statliga produkter, inklusive bränsle- och vattenblåsor, uppblåsbara skyddsrum, väderbeständiga utrustningsöverdrag och inneslutningspåsar, där lufttäta sömmar och motståndskraft mot värme, kyla och tryck är avgörande.
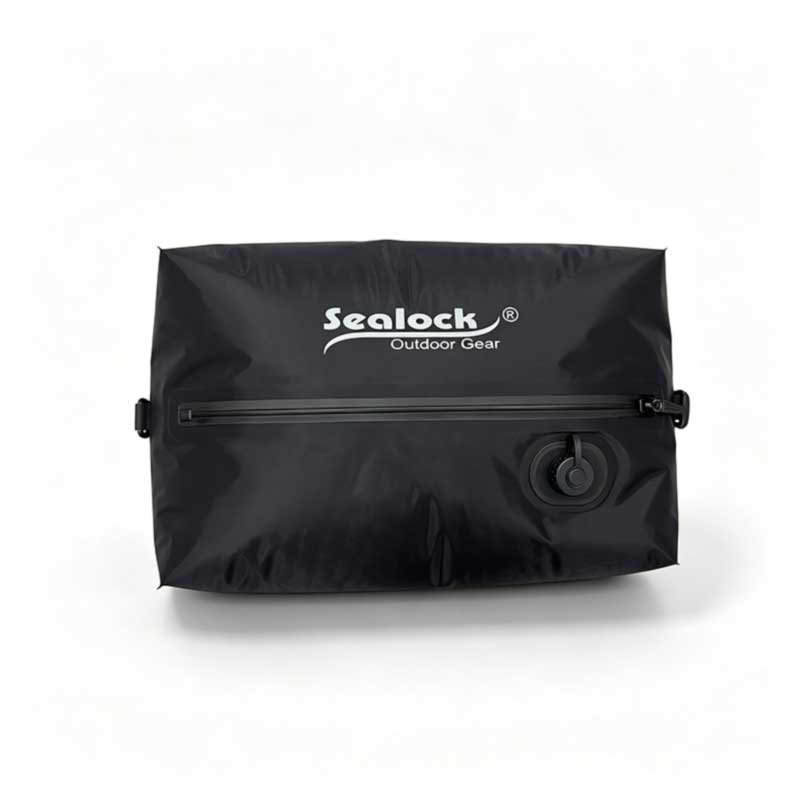
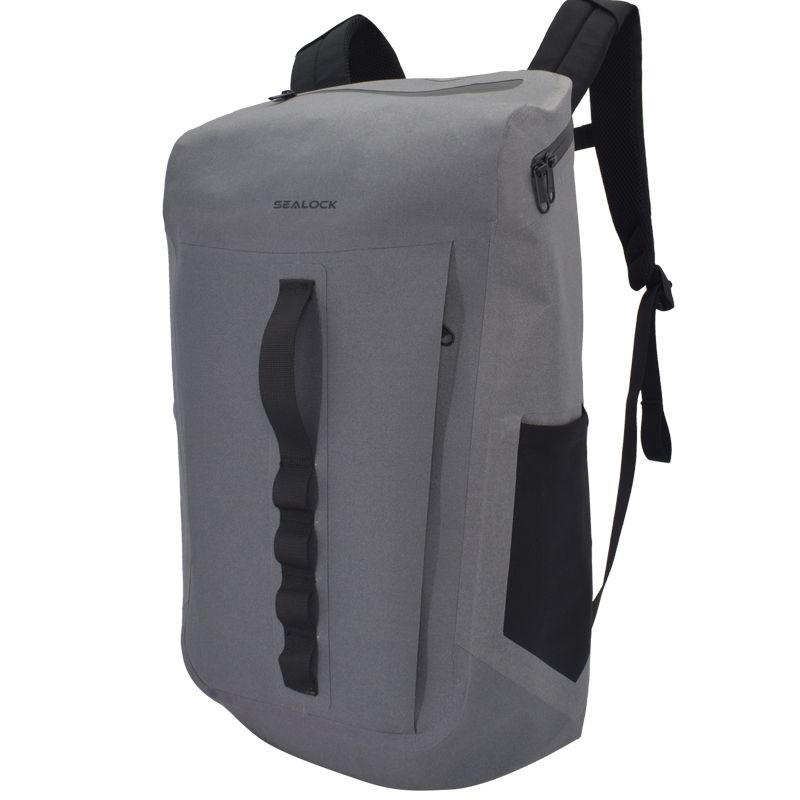
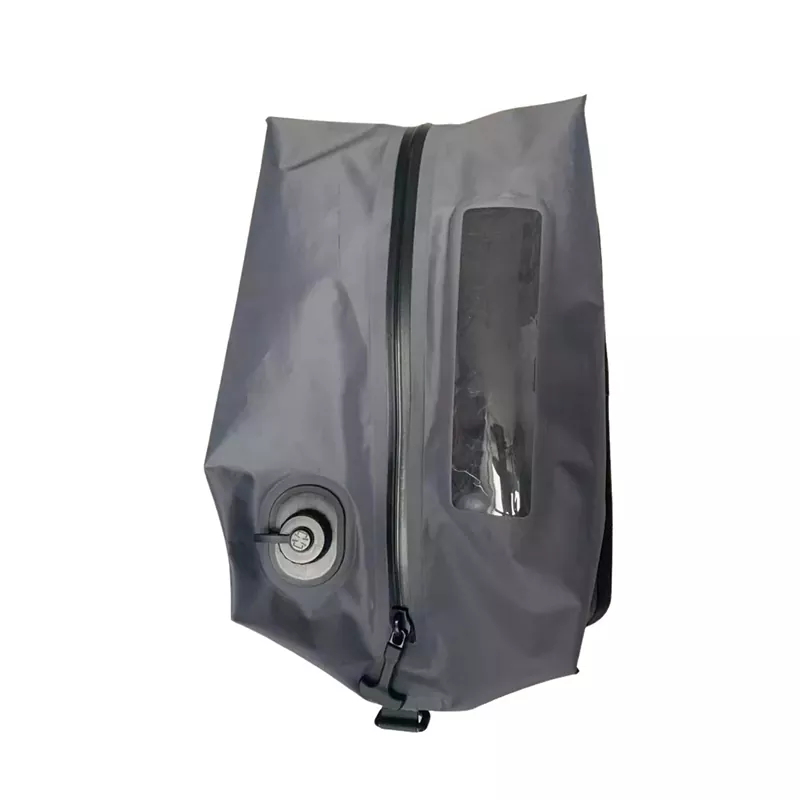
TPU-laminat, svetsad stomme, svetsat fönster och pumpfäste
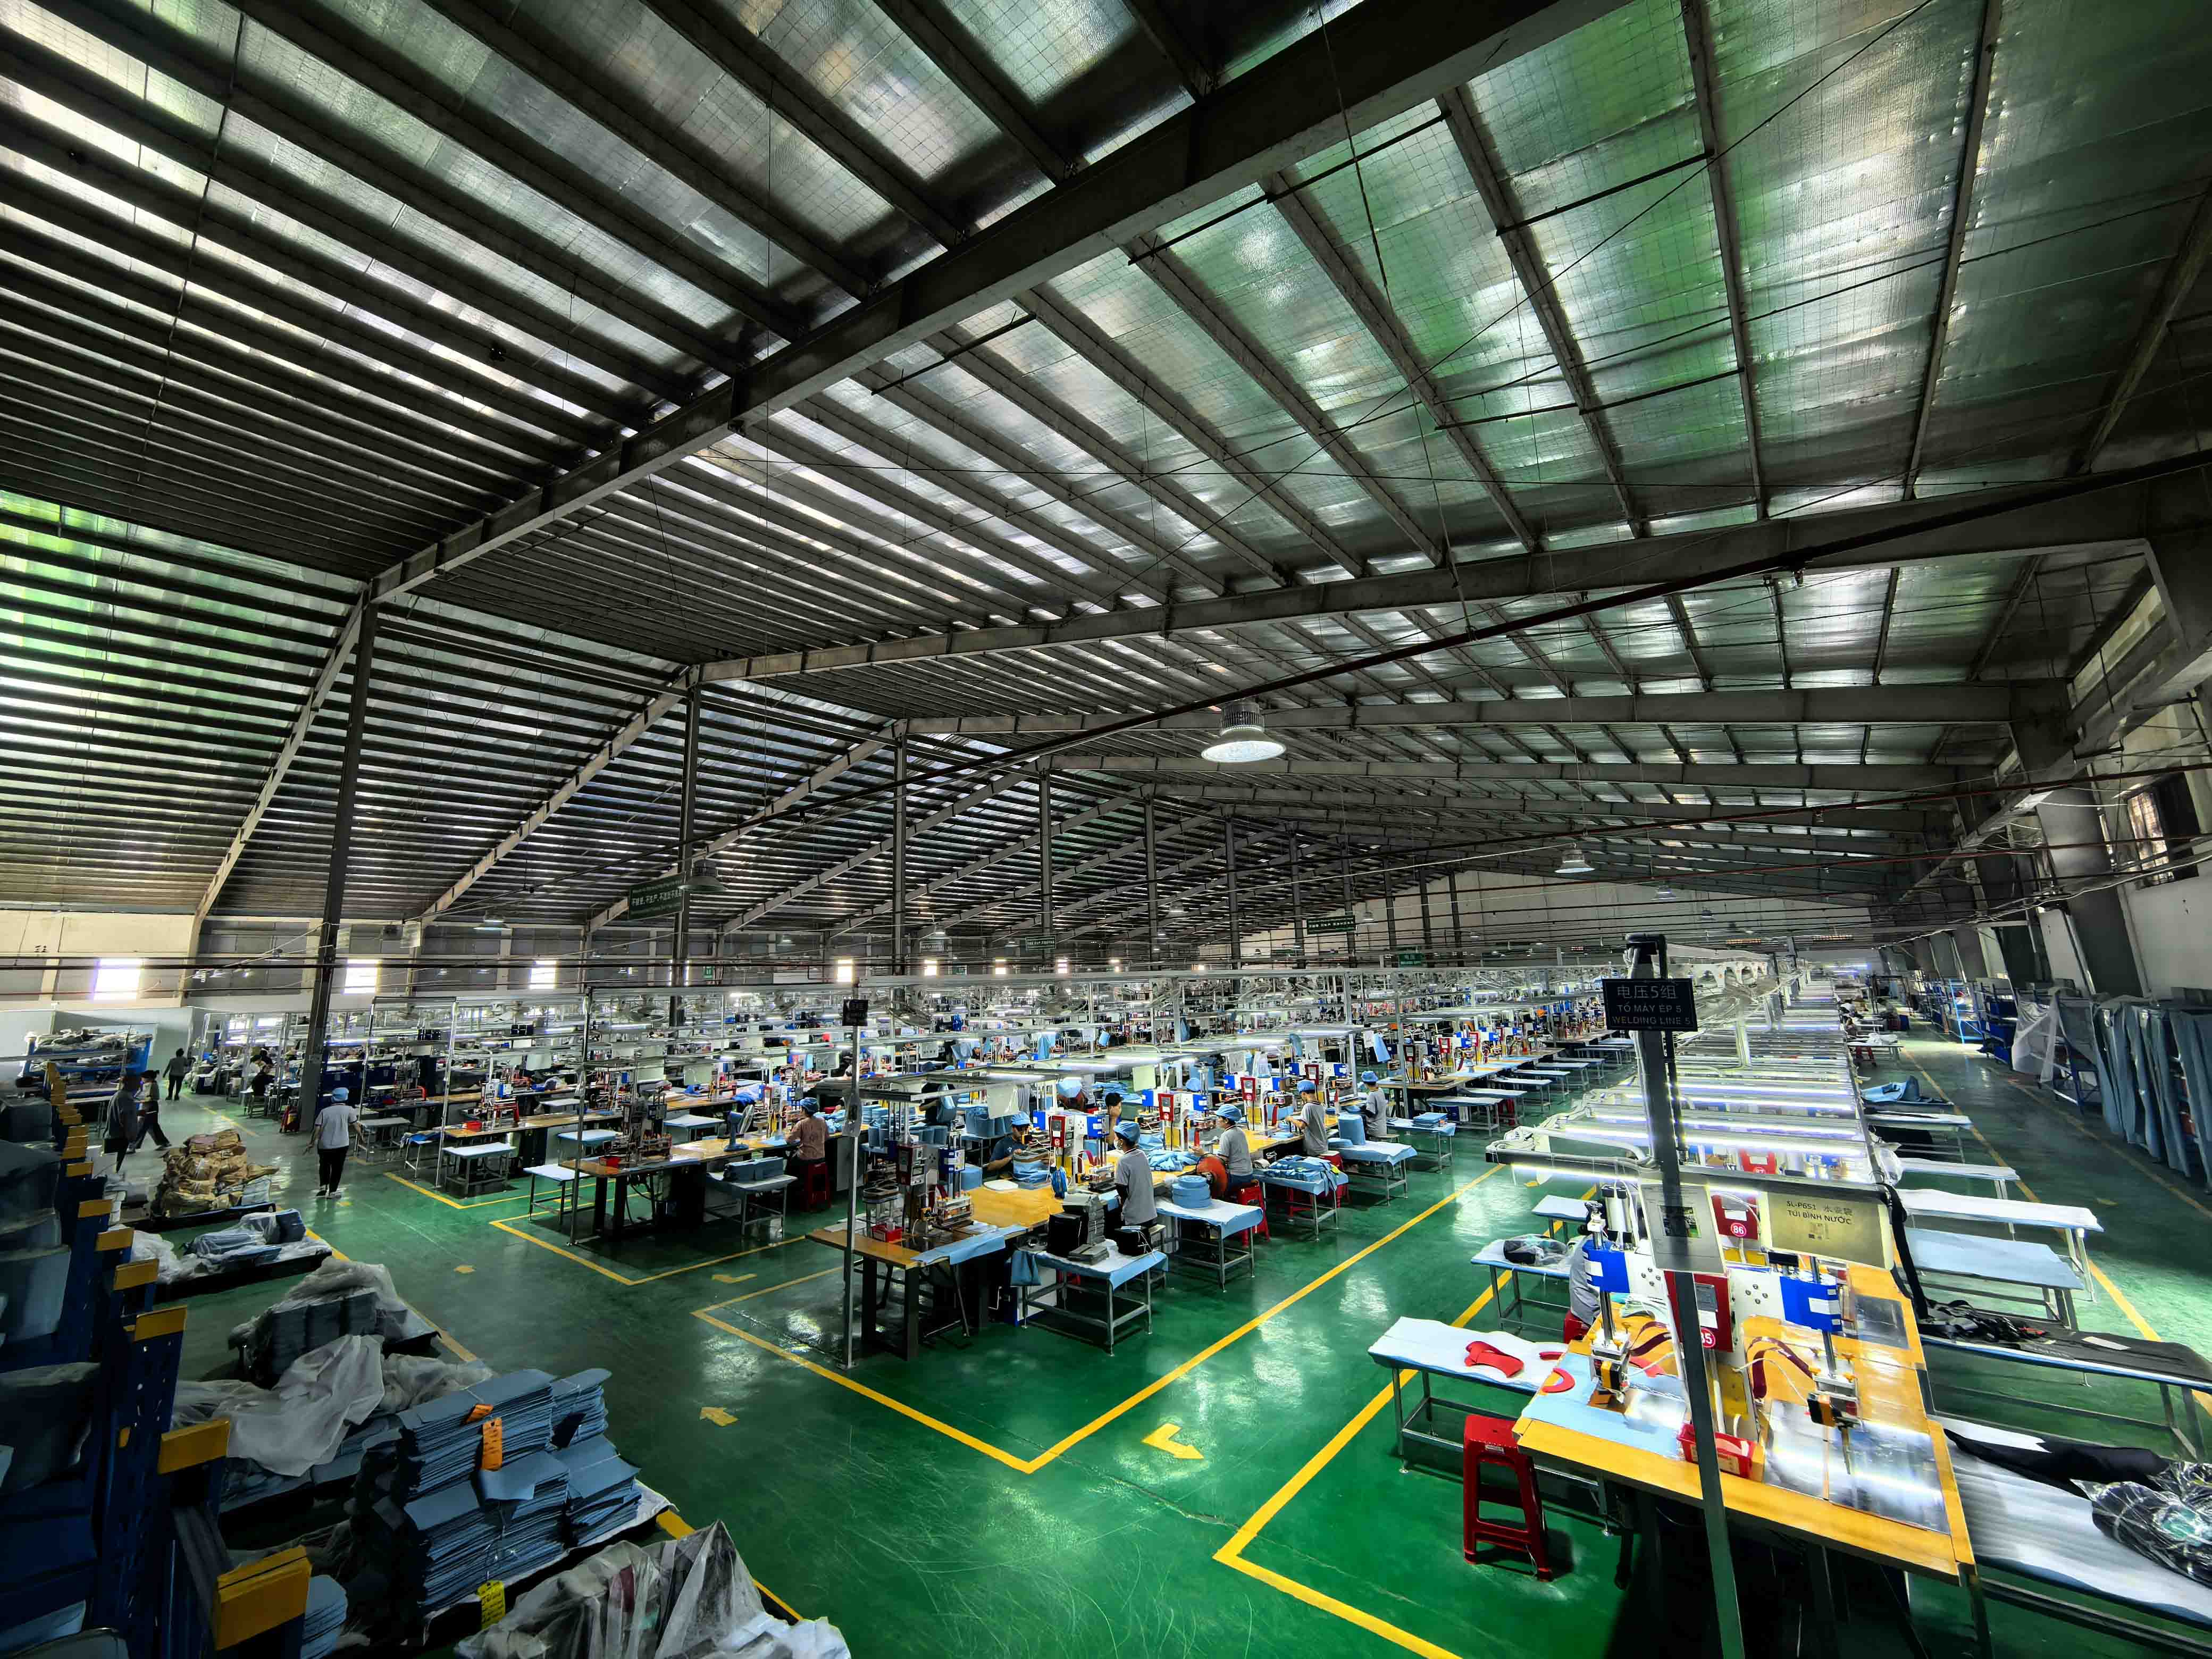
Högfrekvent svetsmaskin från Vietnam produktionslinje
Hur man utvärderar en RF-svetsleverantör
Be att få se svetsmaskinerna och dynorna för din produkt, och fråga hur parametrar registreras och omvalideras när materialet ändras. Be om resultat av bindningsstyrka på provsvetsar, inte bara på färdiga produkter. Kontrollera om fabriken har sin egen sömnadsförmåga, eftersom nästan varje svetsad påse också har sydda delar, och en leverantör som lägger ut det ena eller det andra har mindre kontroll över resultatet. Fråga slutligen hur färdiga produkter testas mot betyget på etiketten, och om du kan följa samma test själv vid ankomst. Vår uppdelning avvad driver kostnaden för en vattentät väskaförklarar hur form- och verktygskostnaderna passar in i en offert.
Vanliga frågor
Är RF-svetsning detsamma som HF-svetsning?
Ja. RF (radiofrekvens) svetsning, HF (högfrekvent) svetsning och dielektrisk svetsning är olika namn för samma process.
Är RF-svetsade sömmar vattentäta?
Ja. En ordentligt gjord svets smälter samman de två skikten till ett stycke material, så det finns inga hål för vatten att passera genom. Om den färdiga produkten är vattentät beror också på dess förslutning och eventuella andra öppningar, varför produkterna testas som en helhet.
Är RF-svetsning starkare än sömmar?
För att hålla vatten och luft ute, ja. Vid en bra svetsning går oftast sönder materialet bredvid sömmen innan själva sömmen separerar. Sömmar är fortfarande det bättre valet för bärande remmar och vadderade delar utanför det vattentäta området, varför de två ofta kombineras.
Kan nylon eller polyester RF-svetsas?
Inte på egen hand. Vävd nylon och polyester blir svetsbara när de beläggs eller lamineras med TPU eller PVC och det är beläggningen som utgör svetsen.
Vad är skillnaden mellan RF-svetsning och ultraljudssvetsning?
RF-svetsning värmer polär plast inifrån med hjälp av ett elektriskt fält och producerar breda sömmar i en press. Ultraljudssvetsning använder mekanisk vibration och är lämplig för mindre eller smalare sömmar och för vissa material som RF inte kan svetsa.
Varför läcker vissa svetsade sömmar?
De vanliga orsakerna är underfusion på grund av för lite kraft eller tid, genombränning på grund av för mycket kraft, förorening på ytan eller materialbyte utan att validera maskininställningarna på nytt. Samtliga fångas upp genom bindningshållfasthetstester på prover och läckagetest på färdiga produkter.
Vad är MOQ för en anpassad RF-svetsad påse?
De flesta av våra svetsade påsar börjar på 300 stycken per stil, med några på 500. En ny form behöver sina egna svetsverktyg, vilket är en engångskostnad som ingår i offerten. Prover tar vanligtvis 7–15 dagar och bulkproduktion 30–45 dagar.
Kan du lägga till vår logotyp i en svetsad påse?
Ja. Screentryck, värmeöverföring, svetsade lappar och högfrekvent prägling, där logotypen pressas in i materialet med en stans, allt fungerar på svetsade PVC- och TPU-produkter.
Arbeta med en högfrekvent svetsfabrik
Om du utvecklar en svetsad produkt, skicka oss dina ritningar, prover eller målspecifikation. Vi kommer att rekommendera en material- och sömdesign, tillverka formarna och förbereda prover för testning. Kontakta oss påinfo@sealock.com.hkeller ring +86-769-82009361.
För varumärken som levererar vattentät utomhusutrustning av professionell kvalitet är en tillverkningspartners RF-svetsförmåga bara lika meningsfull som processdisciplinen bakom. Den här artikeln täcker de tekniska parametrarna som bestämmer om RF-svetsning ger konsekventa nollläckageresultat i produktionsskala: fysiken för 27,12 MHz intern molekylär uppvärmning kontra termisk ytbindning, det smala kalibreringsfönstret som krävs vid svetsning av 840D höghållfast TPU, de tre processvariablerna som skiljer en kontrollerad produktionsmiljö från en, i och för sig, faktiskt bekräftar en kontrollerad produktionsmiljö från en färdig svets.
De flesta vattentäta produktfel börjar inte med tyget. De börjar vid sömmen. Den här artikeln bryter ner de praktiska och tekniska skillnaderna mellan RF-svetsning och traditionell sömnad för utomhusutrustning - täcker vattentät prestanda under tryck, långvarig hållbarhet genom fältspänningscykler, materialkompatibilitet, produktionskostnadsverklighet och de specifika scenarierna där varje metod är det rätta valet. Inkluderar en direkt jämförelsetabell och vägledning för OEM-köpare som utvärderar tillverkarens sömkonstruktionsförmåga.
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик