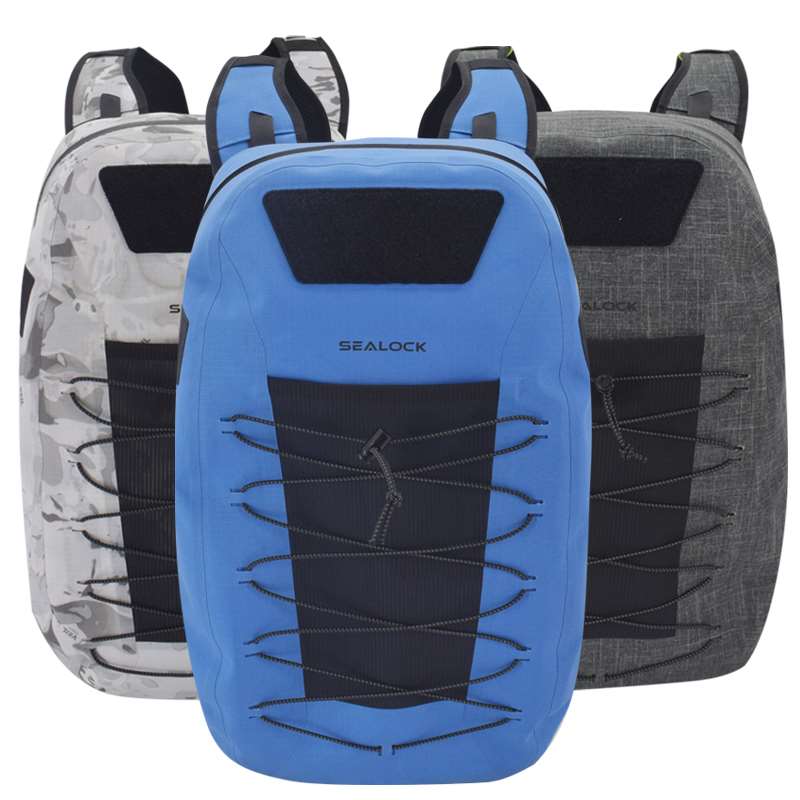
Sealock är en vattentät påstillverkare och OEM-leverantör. Köpare som jämför offerter arbetar vanligtvis utifrån kostnadsguider skrivna om konventionella sydda väskor, och undrar sedan varför en svetsad vattentät väska kostar annorlunda. De publicerade uppdelningarna är i stort sett korrekta för syproduktion - de beskriver helt enkelt inte den här produkten.Svetsad konstruktion flyttar kostnaden mellan skoporna, lägger till en som den sydda världen inte har och förändrar vad som händer när något går fel på linan.Den här guiden anger båda strukturerna, så att du kan läsa ett citat ordentligt och veta vilka spakar som faktiskt flyttar den.
Standardstrukturen, för referens
För en konventionell sydd väska konvergerar publicerade branschuppdelningar av FOB-fabrikspriset ungefär:
Hink
Andel av FOB
Innehåll
Råvaror
35–45 %
Skal, foder, dragkedjor, hårdvara, tråd
Direkt arbete
20–30 %
Klippning, sömnad, efterbehandling, packning
Fabriks ovanför
10–15 %
Hyra, verktyg, avskrivning av utrustning, förvaltning
Förpackning
5–8 %
Polybag, hangtag, kartong
QC och testning
3–5 %
Inkommande, pågående, slutlig AQL
Fabriksmarginal
8–15 %
—
Använd det som en referenspunkt, inte som en beskrivning av en svetsad påse. Fyra saker förändras.
Dien till höger är en kostnadslinje en sydd väska helt enkelt inte har.
Skift ett: Verktyg blir en riktig artikel
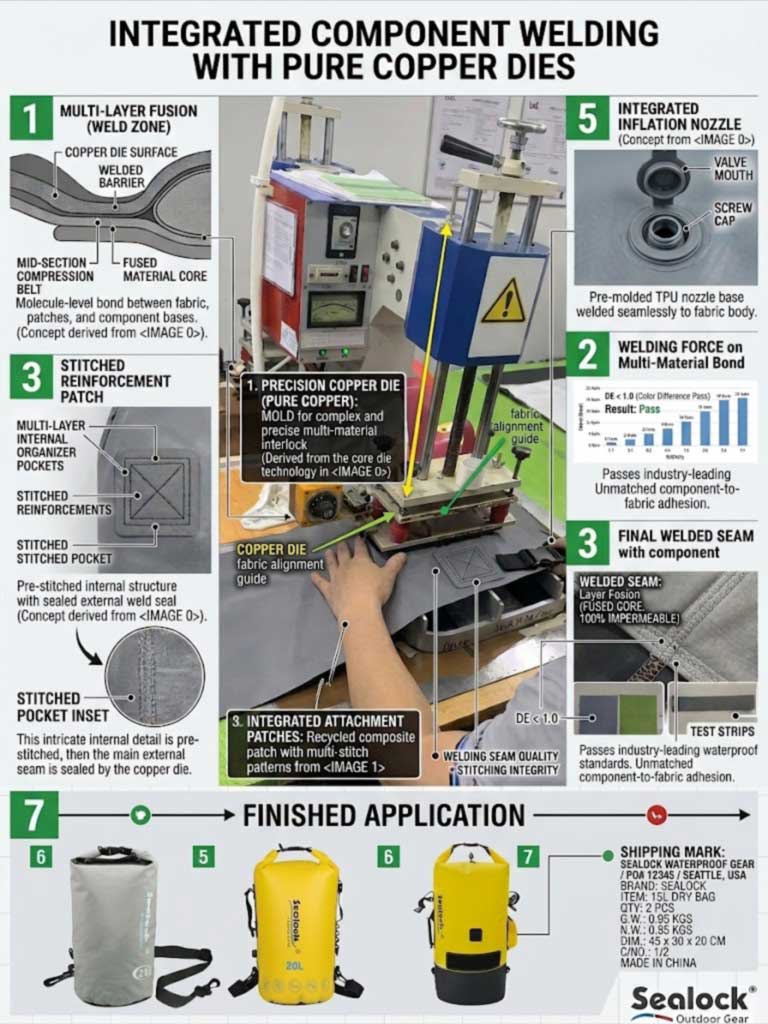
Detta är den strukturella skillnaden. En sydd fabrik kan skapa en ny form genom att klippa nya mönster — effektivt gratis.En svetsad form behöver en specialbearbetad kopparelektrodsom riktar RF-energi längs den avsedda sömvägen, och den formen citeras separat med sin egen ledtid innan det första provet existerar.
Två konsekvenser för din budget:
Verktyg är en engångskostnad som amorteras över löptiden och över återkommande beställningar.Samma stans producerar den tionde beställningen lika billigt som den första, vilket är anledningen till att enhetspriserna förbättras väsentligt vid efterbeställningar i svetsad produktion - mer än vad de vanligtvis gör i sytt.
Det är en del av varför svetsade MOQ:er sitter högre än minimikraven för "rebrand en lagermodell".En lagerkropp med din logotyp bär inga verktyg; en skräddarsydd form gör det.
Den underliggande utrustningen förklarar ekonomin: moderna RF-svetsmaskiner kostar uppemot 80 000 USD vardera innan de dör, vilket är anledningen till att denna kapacitet koncentreras till specialiserade fabriker och varför en fabriks antal rader är ett meningsfullt antal snarare än en marknadsföring.
Skift två: Avskrivning på utrustning ökar omkostnaden
Overhead i en sydd fabrik domineras av hyra, verktyg och människor. I en svetsfabrik bär den också avskrivningen av ett golv av sexsiffriga maskiner och deras verktygsinventering. Overheadandelen ligger högre än de 10–15 % som är typiska för syproduktion, och det är verkligen en kostnad för processen snarare än vaddering.
Skift tre: Material kostar mer och betyder mer
En svetsad påse kräver ett svetsbart belagt tyg - PVC-presenning, TPU-belagd eller TPU-laminerad textil - som sitter ovanför 600D polyester. Specialkomponenter lägger till det: förseglade vattentäta dragkedjor är avsevärt dyrare än standardkedjor, och ventiler, packningar och svetsad hårdvara är inte föremål för trimlåda.
Materialet är också den mest kraftfulla spaken på priset i båda konstruktionerna. Ett publicerat fabriksexempel gör skalan tydlig: en 30L ryggsäck i 600D återvunnen polyester citerad runt$6,80 FOB vid 500 stycken, och samma väska i 1680D ballistisk nylon med tyngre dragkedjor citerade runt13,20 USD— medbara tygbytet står för ungefär 60 % av ökningen. I vattentät konstruktion gäller samma princip: att flytta mellan PVC-presenning, TPU-belagd och dubbelsidig TPU-laminat flyttar offerten mer än något annat enskilt beslut.
Skift fyra: den skrotasymmetri som ingen nämner
Detta är den kostnadsdrivande som mest utmärker svetsad produktion, och den dyker sällan upp i någon uppdelning.
Ett dåligt stygn kan tas bort. En dålig svets kan inte.
Om en syoperatör kör fel, öppnas sömmen och sys om; materialet återvinns och kostnaden är några minuters arbete. Om en svetscykel körs med fel parametrar - otillräcklig uppehåll, snabb kylning, förorenad yta - är panelernasmältfelaktigt. De kan inte separeras och köras igen.Skrotenheten är hela paneluppsättningen, i dyrt bestruket tyg.
Tre saker följer, och de förklarar fabriksbeteende som en köpare annars kan tycka är överdrivet:
Testsvetsar och fläktester i början av varje körningär inte byråkrati. De kostar några paneler; att hoppa över dem riskerar ett parti.
Skärtoleransen är snävare, eftersom en svetsad söm inte har någon sömsmån för att absorbera avdrift — så materialavfall per enhet går annorlunda än sydd produktion.
Processdisciplin är prissatt.En offert som på ett meningsfullt sätt underskrider marknaden på en svetsad produkt är vanligtvis att prissätta kylningstiden, testsvetsarna eller läckagetestningen - som alla är osynliga tills varorna anländer.
Shift Five: QC är en större andel
På en sydd påse är slutinspektionen till stor del visuell och dimensionell mot ett AQL-prov. På en förseglad produkt är påståendet funktionellt, så verifiering kostar mer: verklig satstestning med vattennedsänkning och på vissa produkter100 % läckagetest snarare än provtagning. Våra kompressionspåsar, till exempel, är uppblåsningstestade individuellt före packning, och varje försändelse klarar kundinspektionsproceduren med uppackning, vakuumutsug, en 24-timmars statisk vila och bestämning av luftläckage.
Det är en verklig kostnad, och det är kostnaden för att kunna ange ett betyg snarare än att antyda ett.
Där MOQ bryter faller faktiskt
Volym minskar enhetskostnaden genom att sprida fasta kostnader och förbättra inköpen, och tröskelvärdena är ganska konsekventa inom branschen:meningsfulla pauser runt 300, 1 000 och 3 000 enheter, med ungefär 5–10 % minskning vid varje, och ytterligare 10–15 % på nivån 10 000 stycken. Vad förändras vid varje steg:
Vid första rasten— Verktyg och inställningar amorteras över fler enheter, och material köps i rullkvantiteter snarare än snitt.
Vid mellanrasten— Inköp av hårdvara och dragkedjor övergår till volymprissättning, och konfigurationstiden för linjen minskar per enhet.
På topprasten— körningen upptar en linje effektivt, och avfall och omställning per enhet minskar.
En varning som är specifik för svetsarbeten: den första brytningen är viktigare här än vid syproduktion, eftersom det är där kostnaden för stansen sprider sig. En fördubbling av en första order från 300 till 600 stycken flyttar ofta enhetspriset mer än en fördubbling igen senare.
Kostnaderna som inte finns i offerten
FOB är fabriksporten, och köpare underskattar regelbundet vad som sitter utanför den. Publicerad vägledning lägger den extra belastningen på25–50 % av FOB-prisetnär allt är räknat:
Provavgifter och verktyg— separat, framtill.
Överensstämmelsetestning— REACH, Prop 65, färgäkthet och liknande körs vanligtvis i området 120–250 USD per stil, amorteras över beställningen. Obligatorisk för detaljhandeln i USA och större marknadsplatser, och rutinmässigt utelämnad från inköpsguider.
Tredjepartsinspektion— SGS eller QIMA, per inspektion.
Förpackning— polybag, hangtag, streckkod och exportkartong vanligtvis 0,30–1,00 USD per enhet. En offert på "$5,00 FOB" inkluderar sällan den detaljhandelsförpackning som ett varumärke faktiskt behöver.
Frakt, försäkring, tull och inrikes leverans— och på vattentäta väskor är frakten ofta volymetrisk snarare än den faktiska vikten, så kartongeffektiviteten per storlek är viktigare än enhetspriset i den stora delen.
Ingenjör för kostnad, fråga inte om rabatt
Den mest användbara omformuleringen vid inköp: om du har ett målpris på FOB,be inte fabriken att göra det billigare – be dem ta fram priset.Spakarna är verkliga och kvantifierade:
Mönster häckande.CAD-kapsling som minskar tygavfallet med cirka 4 % sparar ungefär 0,20–0,40 USD per påse utan någon förändring i tygkvaliteten.
Funktionsdisciplin.Att ta bort två icke-nödvändiga interna organisatörer kan spara cirka 15 minuters arbete – ungefär $0,50–0,90 – och ger ofta en lättare, bättre väska.
Komponentdelning.Genom att använda samma blixtlåskedja och spänne över tre SKU:er kan fabriken köpa i volym, vanligtvis 5–10 % hårdvararabatt.
Geometri.Specifikt för svetsarbeten — milda radier och rena sömmar svetsar mer konsekvent än snäva hörn, vilket förbättrar utbytet och minskar skrot.
Delad verktyg över en storleksstege.Flera av våra modeller har flera kapaciteter på ett mönster, vilket fördelar matriskostnaden över ett helt sortiment snarare än en SKU.
Längre ledtider och volymåtaganden— Verkliga ömsesidiga besparingar snarare än marginalpress.
Hur detta visas i våra villkor
Bild
Modell
Kostnadskarakteristik
MOQ
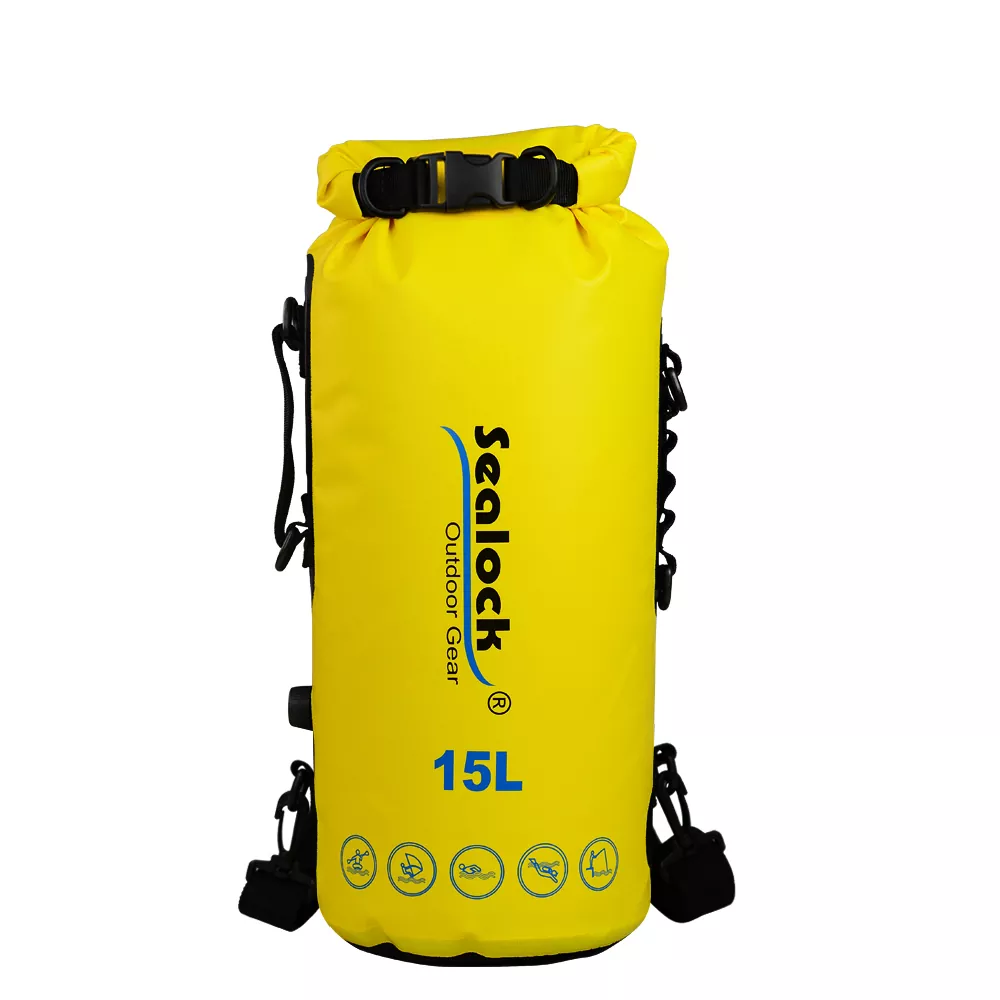
SL-D069 Dry Bag— 5L till 100L med publicerade mått per storlek; 500D PVC-nät; åtta färger.
Tio kapaciteter på ett mönster — den mest effektiva verktygsavskrivningen i sortimentet
200
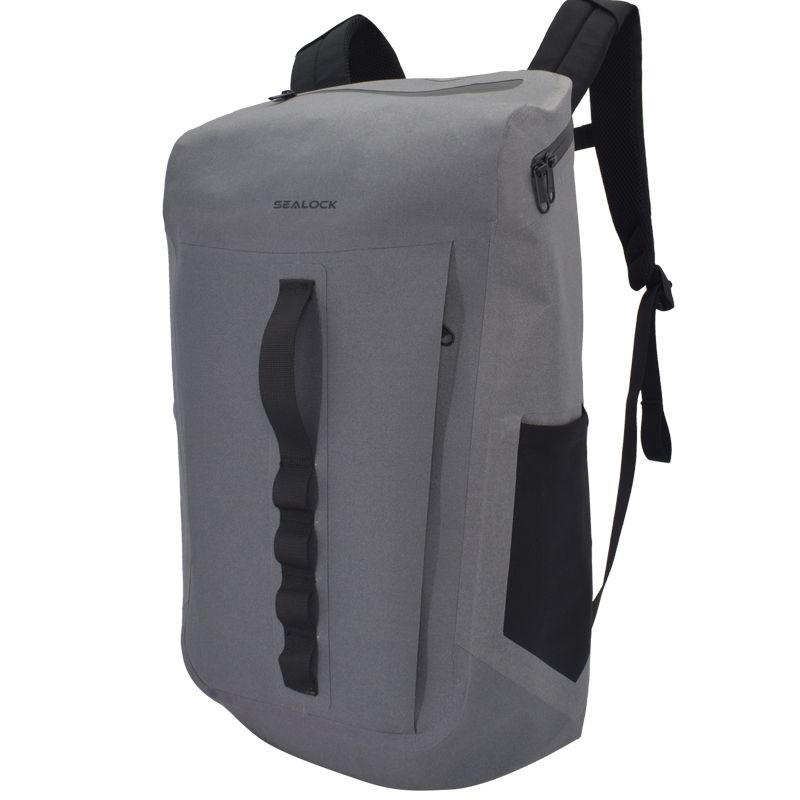
SL-E102 torr ryggsäck— 15L / 20L / 30L med publicerade mått per storlek; 500D PVC-nät.
Tre kapaciteter på delade verktyg – en stege utan tre utvecklingar
Värdet slut — enkel plattsömsgeometri, minimalt med komponenter, snabb sampling
500
MOQ över hela sortimentet sträcker sig från 200 stycken på vissa modeller, vanligtvis 300–500. Proverna pågår 3–15 dagar beroende på komplexitet, produktion 20–45 dagar efter godkännande, med verktyg som citeras separat där en skräddarsydd form utvecklas. Tillverkning är tillgänglig från Dongguan eller Ho Chi Minh City, vilket också är ett beslut om landade kostnader för amerikanska importörer.
Vanliga frågor: Vattentät väska kostnad
F: Varför är en svetsad påse dyrare än en sydd "vattentät"? S: Svetsbara belagda tyger kostar mer än råvarupolyester, förseglade dragkedjor kostar mer än standardkedjor, verktyg är en separat rad, utrustningsavskrivningen är högre och funktionell läckagetestning kostar mer än visuell inspektion. Huruvida den premien är värd att betala beror på om din produkt kommer att sänkas under vatten — för regn och spray är fullt tejpade sydda konstruktioner ofta tillräckliga och billigare.
F: Varför debiteras verktyg separat? S: Eftersom varje svetsad geometri behöver en anpassad kopparform. Det är en engångskostnad med sin egen ledtid, återanvänds vid upprepade beställningar — vilket är anledningen till att beställningspriset förbättras märkbart i svetsad produktion.
F: Varför insisterar svetsade fabriker på provsvetsar och kylningstid? S: Eftersom en dålig svets inte kan tas bort. En felsydd söm öppnas och görs om; felaktigt smälta paneler är skrot i dyrt belagt tyg. Testsvetsar vid varje körningsstart kostar några paneler och skyddar en sats.
F: Var faller MOQ-prisavbrotten? S: Cirka 300, 1 000 och 3 000 enheter, ungefär 5–10 % vid varje, med ytterligare 10–15 % vid 10 000. I svetsarbete är det första brottet viktigast, eftersom det är där stanskostnaden sprider sig.
F: Vad ska jag budgetera utöver FOB-priset? S: Vanligtvis räknas ytterligare 25–50 % efter provtagning, verktyg, överensstämmelsetestning, inspektion, förpackning, frakt, försäkring, tull och inrikesleverans. Enbart efterlevnadstestning kostar vanligtvis 120–250 USD per stil.
F: Hur minskar jag kostnaderna utan att minska kvaliteten? S: Ge oss riktpriset och låt oss ta fram det – bättre mönsterkapsling, ta bort funktioner som tillför arbetskraft utan att tillföra värde, dela hårdvara över SKU:er, svetsvänlig geometri och köra en storleksstege på delat verktyg. Det är äkta besparingar; att bara trycka på marginalen är det inte.
Prata med fabriken
För en rad för rad offert på din specifikation - material, verktyg, arbete, förpackning och kvalitetskontroll anges separat - kontakta Sealock påinfo@sealock.com.hkeller +86-769-82009361. Över tjugo år av högfrekvent svetsning och industriell sömnad under ett tak, nio svetslinjer, dubbel produktion från Kina och Vietnam och en fullständig kundinspektionsprocedur på varje försändelse.
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик