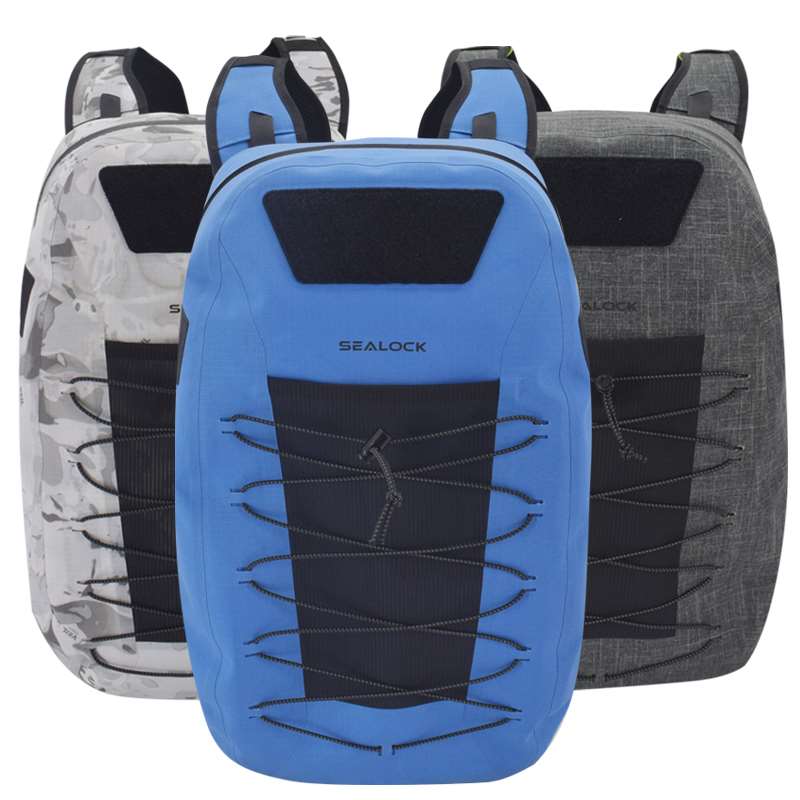
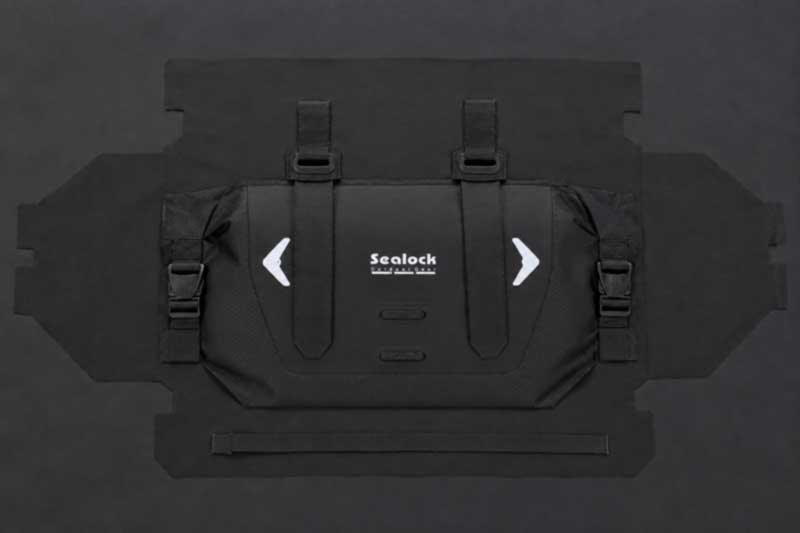
Sealock är en specialtillverkad cykel- och motorcykelväska och OEM-leverantör. En väska för ett fordon är egentligen två produkter inbyggda i en:en förseglad behållare och ett monteringssystem som måste överleva ihållande vibrationer. De tillverkas olika, de misslyckas olika, och på denna kategori är fästet den hårdare hälften. Den här guiden tar upp hur monteringssystemet faktiskt är inbyggt i ett svetsat skal, komponenterna som är specifika för denna kategori och varför produktionssekvensen bestäms av fästet snarare än påsen.
Varför berget leder bygget
På de flesta vattentäta produkter designas den förseglade kroppen först och bärsystemet läggs till. På en fordonsväska vänder ordningen, eftersomvarje monteringspunkt är en penetration av barriären och dess position är fixerad av cykeln, inte av konstruktören.Remmens positioner bestäms av styrets diameter, topprörets form, sadelstolpens längd eller geometrin hos ett stolpsäte - och dessa positioner dikterar sedan svetskartan, som dikterar dynan.
Så det första beslutet i utvecklingen är inte påsen. Det är där remmarna går, och allt nedströms följer av det. Att flytta en remport efter att verktyget finns är dyrt; att bestämma det först kostar ingenting.
Remmarna går på först, medan panelen är platt - allt annat är byggt runt dem.
Svetsade remportar
En rem måste nå cykeln inifrån eller genom ett förseglat skal, och det finns två sätt att göra det. Att linda remmen runt utsidan av väskans kropp är enklare och fungerar dåligt: remmen glider, väskan roterar på stängerna och belastningen koncentreras varhelst vävbandet råkar greppa.
Ju bättre konstruktion är ensvetsad port— en förstärkt öppning svetsad in i skalet genom vilken remmen passerar, så att lasten bärs av en specialbyggd funktion snarare än av friktion mot påsens kropp. Tre krav följer:
Hamnen är en penetration, så det är förseglat som ett separat processfönster med egna svetsparametrar och egen inspektion, precis som en ventil.
Den bär hela den monterade lasten, inklusive stötbelastningar över gropar, så förstärkningen bakom den spelar lika stor roll som svetsen.
Den testas till felläge, inte den nominella belastningen.En styrväska brister inte gradvis — den håller och sedan gör den inte det, och konsekvensen är en väska i ett framhjul.
Lastankare: Sys innan skalet stängs
Som med alla bärande punkter i vårt sortiment är ankaresys till platta paneler med hög spänning innan skalet svetsas, så att det perforerade fotavtrycket hamnar under den svetsade huden. Ett rent svetsat ankare kan lossna under ihållande skjuvning, och skjuvning är precis vad en rem tillämpar.
Cykel- och motorcykelspecifikationerna utöver det:
Rygglappar under varje remsankare, eftersom belastningen appliceras genom ett smalt band och måste spridas över ett område.
Box-X där det finns plats, bar-tack där det inte finns, med densiteten inställd på belastningen snarare än maximerad.
Bondad nylon- eller polyestertråd, Tex 40 eller tyngre, UV-stabil där den sitter utsatt.
Redundant retention— ett oberoende spänne specificerat vid sidan av kardborren, så fasthållningen beror aldrig på ett system.
Krok-och-ögla är ett bindningsproblem
Krok-och-ögla är standardmonteringsgränssnittet i denna kategori, och hur det fästs avgör hur länge det håller. Den styrande principen är den som går igenom all svetsad konstruktion:en svetsning mellan kompatibla hartser är avsevärt mer tillförlitlig än en limfog mellan olika material.Där krok-och-ögla är svetsad till ett kompatibelt substrat, är bindningen en materialfusion; där den är limmad på en inkompatibel, är det en limlinje med sitt eget åldrande beteende.
Två produktionskonsekvenser värda att specificera:
Fästmetoden anpassad till underlaget— svetsade till kompatibelt material eller sydda med baksida där materialen inte kan smältas samman.
Cykeltestning med förorening närvarande.En rem som greppar rent i ett labb och misslyckas med vägsand inbäddad i den har inte testats för miljön den lever i. Vi cyklar smutsiga kardborreband, eftersom det är så det används.
Port, webbing och reflekterande film — tre separata svetsar, tre separata processfönster.
Retroreflekterande svetsfilm
Reflekterande element är en säkerhetskomponent på en fordonsväska snarare än en styling, och att fästa dem med lim eller sömmar skapar de två fellägen som köpare ser i returer: filmlyft i kanterna och stygn som släpper in vatten.
Svetsning av den retroreflekterande filmen på skaletundviker båda. Det blir en del av den förseglade ytan, utan lim som åldras och inga perforeringar. Produktionskraven är desamma som alla svetsar av olika material - parametrar inställda så att det högre glasövergångsmaterialet värms först och leder in i det nedre - och verifieringen är specifik:reflekterande retention testad efter nötning, tvätt och UV-exponering, eftersom ett reflekterande element som har slutat reflektera är en säkerhetsfunktion som förfaller tyst.
Gjutna hårda skal
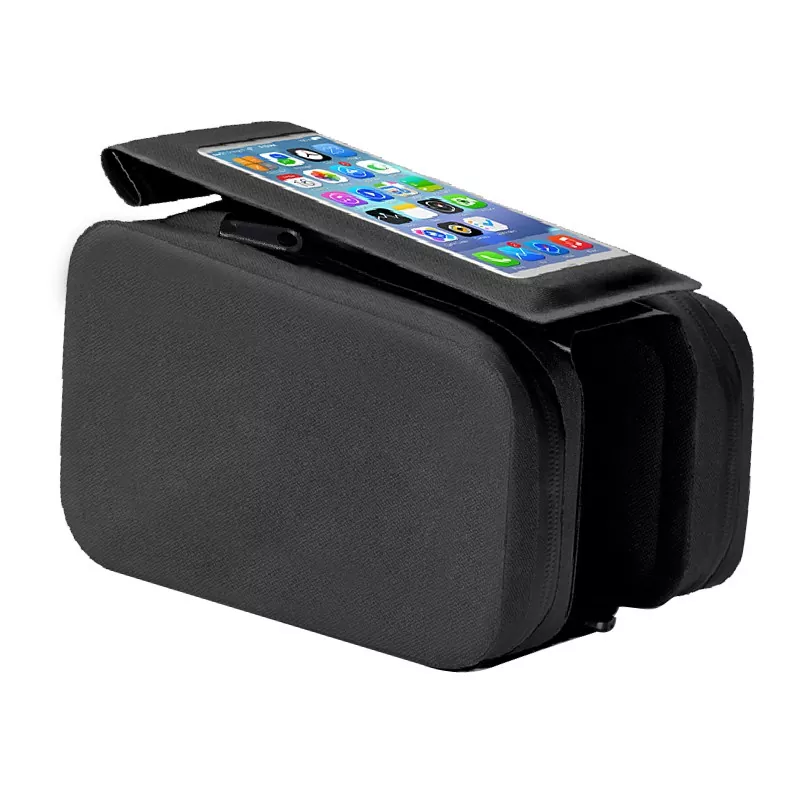
Vissa produkter i denna kategori är inte svetsade påsar alls. En topprörsväska med ett styvt skal ärtermoformad, och processen har sin egen logik:
Skum lamineras på tyget före formning— typiskt EVA eller tvärbunden polyeten bunden till ytmaterialet och sedan formas som en komposit.
Ansiktstyget måste tåla laminering och ha viss stretch, eftersom det måste anta en tredimensionell form utan att skrynklas.
Verktygskostnaderna är lägre än formsprutning eller formblåsning, vilket gör gjutna skal viable vid påsindustrivolymer snarare än endast vid plastindustrivolymer.
För ett varumärke är detta värt att veta eftersom det förändrar kostnadskonversationen: en gjuten produkt med hårt skal har verktyg, men inte den verktygsbudget som ett styvt plastfodral skulle behöva.
Rulllinjen, veckad två gånger om dagen
På rullstångsväskor och sittpaket viks stängningsbandet i början och slutet av varje åktur – tusentals cykler per år på samma få centimeter. Produktionssvaren är enförstärkt rullsektionvid varje stängningslinje och ett material valt för viklivslängd: TPU-laminerat tyg tål upprepad vikning och förblir följsamt i kallt väder, där styva beläggningar stelnar och så småningom spricker längs vecket.Utmattningstest av stängningsbandefter upprepad vikning är en stående punkt på denna kategoris testplan av den anledningen.
Produktionssekvensen
Monteringslayout— rempositioner fixerade mot målcykelgeometrin, före allt annat.
Skärande— Paneler, förstärkningslappar, webbing och reflekterande film skurna till tolerans.
Förankringssömmar till platta paneler— box-X och bar-tack med stödlappar, vid hög spänning.
Komponentsvetsning— remportar, ventilmontering, reflekterande film, fönsterpaneler, var och en med sin egen parameteruppsättning.
Kroppssvetsning— omkretssömmar vid 27,12 MHz, med testsvetsar och avdragningstester vid varje körningsstart.
Förslutningsmontage— rullbandsförstärkning, montering av dragkedja, spännen och justerare.
Vibrations- och vattentestning, sedan packning.
Produktens grund
Bild
Modell & specifikationer
Produktionsförmåga det visar
MOQ
SL-K060B Roll-Top Styrväska— 7L; RF-svetsad TPU-laminerad ripstop; roll-top båda ändar; gängad avluftningsventil med packning, svetsad montering;två stångband genom svetsade portarplus ett oberoende spänne; fyra svetsade retroreflekterande element; IPX6.
Svetsade remportar, ventilmontering och reflekterande film i ett skal — fyra separata processfönster
300
SL-K041 Top Tube Bag med telefonfönster — gjutet EVA hårt skal; genomskinligt pekfönster med flip-over flik; två fack med blixtlås; kabelport; tre kardborreband; passar runda, aero och kolfiberrör.
Termoformat skal med ett genomskinligt fönster och en kabelport — en annan process än svetsning
500
SL-K054 3D Shell Sadelväska— 1L; TPU;3D-gjutet skal med en inre vågformad stötdämpande kudde; remmar konstruerade mot avböjning; två stick-up remmar plus ett gummispänne; reflekterande rem; bakljuskrok; ISO 9001.
Gjuten 3D-form med en invändig kudde och anti-avböjningsrem
300
SL-K001 Svetsad cykelfrontväska— 10L; 500D PVC-nät med ABS; högfrekventa svetsade sömmar; vattentät innerficka; IPX6; BSCI, ISO 9001; prov 7–10 dagar.
Svetsat skal kombinerat med en styv ABS-komponent
200
SL-C704 Motorcykelsadelväskor 80L— 80L som 40L×2;50 kg bärförmåga; hållbar PVC; kardborre och två längdjusterbara remmar; robusta axelband; reflekterande skyltar på båda sidor.
Ankare konstruerade för en last på 50 kg under ihållande motorvägsvibrationer
300–500
SL-C668 Baksätesväska 40L— 40L; 50 kg kapacitet; stark hållbar PVC,sömlöst svetsade, våtservetter rena; reflekterande logotyper på båda sidor.
Sömlös svetsad kropp i stor skala med svetsade reflekterande element
300–500
Monteringslayout, rem- och portkonfiguration, retentionshårdvara, reflekterande placering, ventil, skalkonstruktion och varumärke kan specificeras per beställning, eller så kan en produkt utvecklas från en skiss. Verktyg citeras separat där ett skräddarsytt skal eller gjuten komponent krävs. Prover 7–15 dagar, produktion 30–45 dagar efter godkännande, från Dongguan eller Ho Chi Minh City.
Kvalitetskontroll
Produktionen körs under ett ISO 9001 kvalitetssystem, gated i tre nivåer -IQC(inkommande belagd väv för beläggningstjocklek, vidhäftning och svetsbarhet, plus väv, krok-och-ögla, spännen, ventiler, reflekterande film, EVA- och ABS-komponenter mot undertecknad standard),IPQC(skärtolerans, svetsintegritet vid kroppssömmar, remportar, ventilfästen och reflekterande film, ankarsömmar med underlagsverifiering och monteringsmontering, med avdragningstest på provsvetsar vid varje körningsstart), ochOQC(AQL-provtagning, vattenstråletestning till den deklarerade klassificeringen och guld-provjämförelse, med SGS- eller QIMA-inspektion tillgänglig). Ett förproduktionsprov godkänns före massproduktion och en slutbesiktning pågår före varje leverans.
Det kategorispecifika labbprogrammet:vibrationstestning på belastade fästen, krok-och-öglecykeltestning med föroreningar närvarande, band- och portdraghållfasthet vid och bortom nominell belastning med ryckbelastning, stängningsbandsutmattning vid rulllinjerna, ventiltätningstestning efter upprepad cykling, reflekterande kvarhållning efter nötning, tvättning och UV, exponering för kyla och smuts, och salt, tillsammans med bindningsstyrka under skalbelastning.
Vanliga frågor: Tillverkning av cykel- och motorcykelväskor
F: Varför bestämmer monteringssystemet verktyget? S: Eftersom rempositionerna är fixerade av cykelns geometri, inte av designern, och varje monteringspunkt är en penetration av det förseglade skalet. Dessa positioner anger svetskartan, som sätter formen. Bestäm dem innan du använder verktyg och det kostar ingenting; flytta dem efteråt och det är dyrt.
F: Vad är en svetsad remport, och varför inte bara linda remmen runt påsen? S: En svetsad port är en förstärkt, förseglad öppning som remmen passerar genom, så belastningen bärs av en specialbyggd funktion. En rem lindad runt kroppen glider, låter väskan rotera och koncentrerar lasten var den än råkar greppa.
F: Hur ska kardborreband fästas? S: Svetsad till ett kompatibelt underlag där det är möjligt, eftersom en svetsning mellan kompatibla hartser är mycket mer tillförlitlig än lim mellan olika material. Där sammansmältning inte är möjlig, sys med baksida. Och det bör cykeltestas med föroreningar närvarande, för det är så det används.
F: Varför svetsa reflekterande film istället för att sy eller limma den? S: Eftersom lim lyfter i kanterna och sömmar perforerar barriären. Svetsad film blir en del av den förseglade ytan och vi verifierar reflekterande kvarhållning efter nötning, tvätt och UV.
F: Hur tillverkas ett gjutet hårt skal och är verktyg dyrt? S: Termoformad — skum laminerat till yttyget och sedan format som en komposit. Verktyg kostar mindre än formsprutning eller formblåsning, vilket gör ett gjutet skal livskraftigt vid påsvolymer snarare än endast vid plastvolymer.
F: Vad är det avgörande testet för denna kategori? S: Vibration på det laddade fästet. En fordonsväska går inte sönder gradvis, så fästet testas mot följden av fel snarare än mot dess nominella belastning - och fasthållningshårdvara specificeras oberoende av krok-och-öglan av samma anledning.
Prata med fabriken
För att sätta en anpassad cykel- eller motorcykelväska i produktion, kontakta Sealock påinfo@sealock.com.hkeller +86-769-82009361. Över tjugo år av högfrekvenssvetsning och industriell sömnad under ett tak, svetsade remportar och reflekterande film, gjuten skalkapacitet, vibrationstestade monteringssystem, ISO 9001-produktion och dubbel tillverkning från Kina och Vietnam.
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик