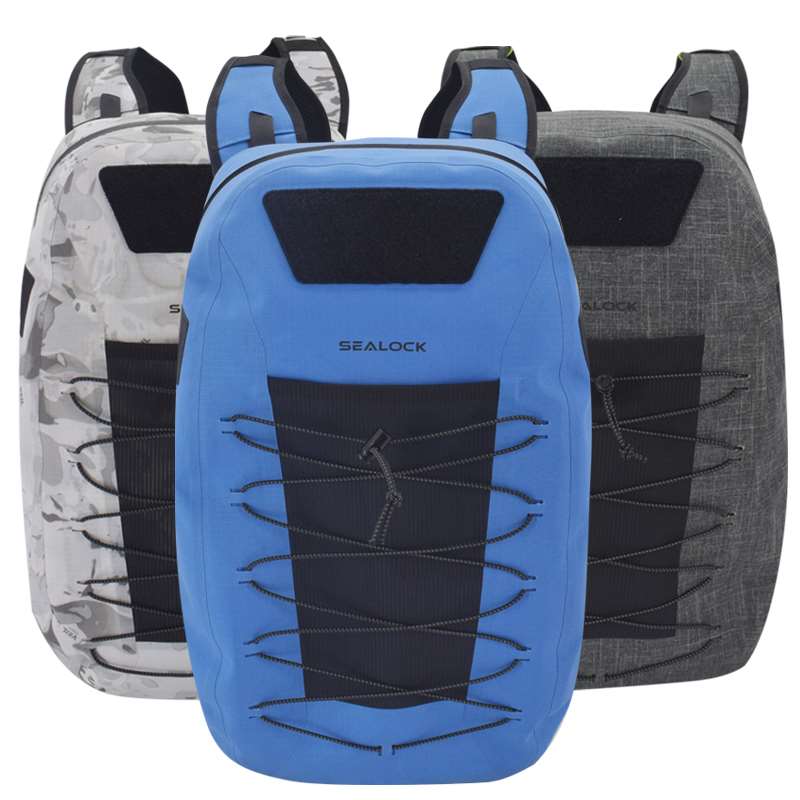
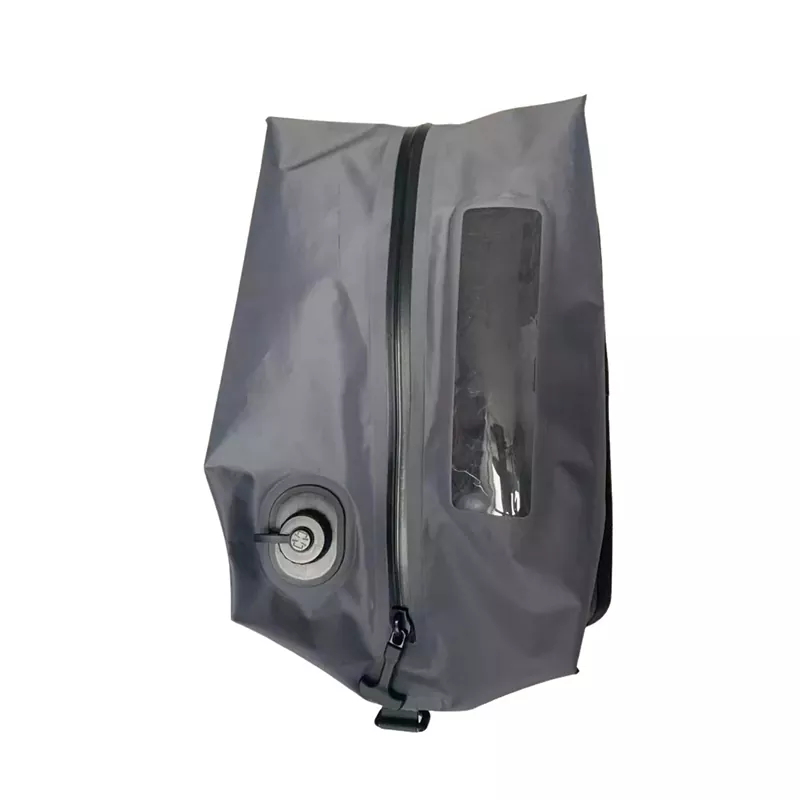
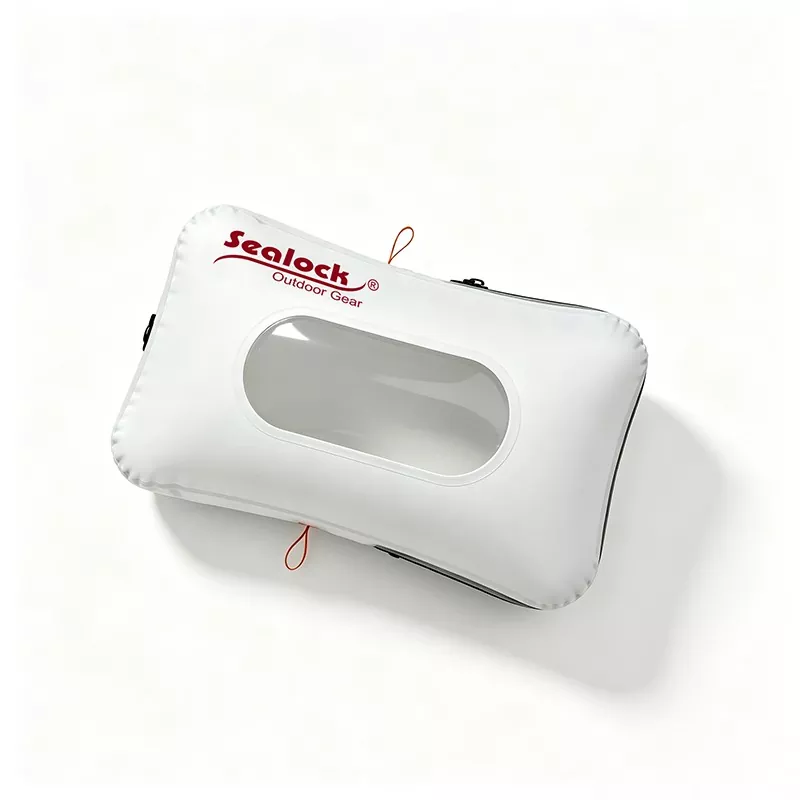
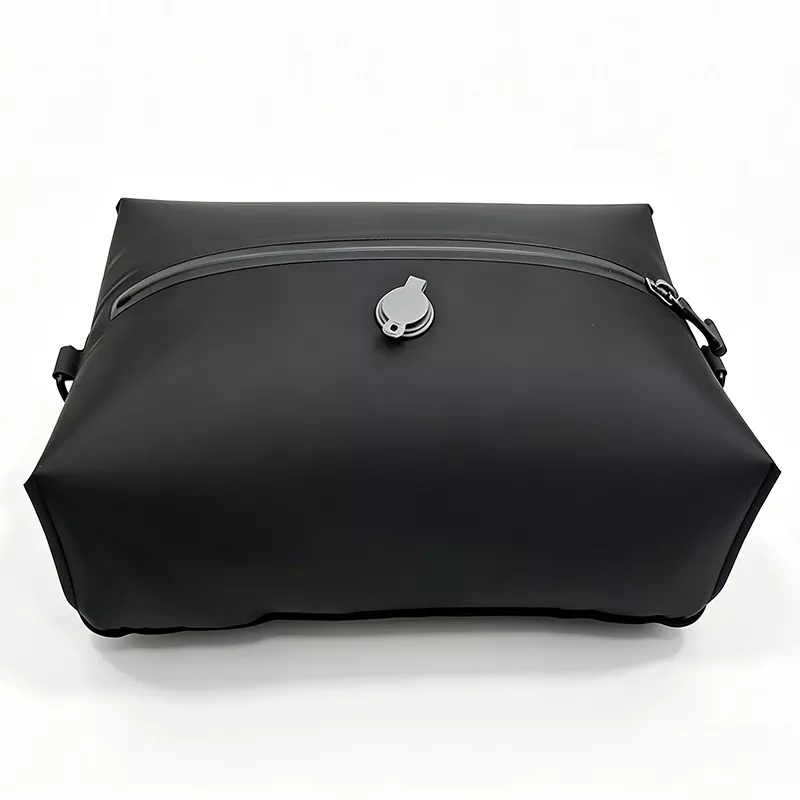
Sealock är en anpassad tillverkare av vakuumkompressionspåsar och OEM-leverantör. En vattentät påse måste hålla vattnet ute så länge som det är i vattnet. En kompressionspåse måste hållaluftut kontinuerligt, i veckor, mot en tryckskillnad som aldrig slappnar av. Luftmolekyler är mycket mindre än vattendroppar och ett vakuum slutar aldrig att dra, vilket gör detta till det mest krävande tätningsproblemet i vårt sortiment. Den här guiden täcker hur dessa påsar faktiskt är byggda - ventilen, stängningen, pumpintegrationen och uppblåsningstestet som fångar upp vad inget annat gör.
Ventilen är produkten
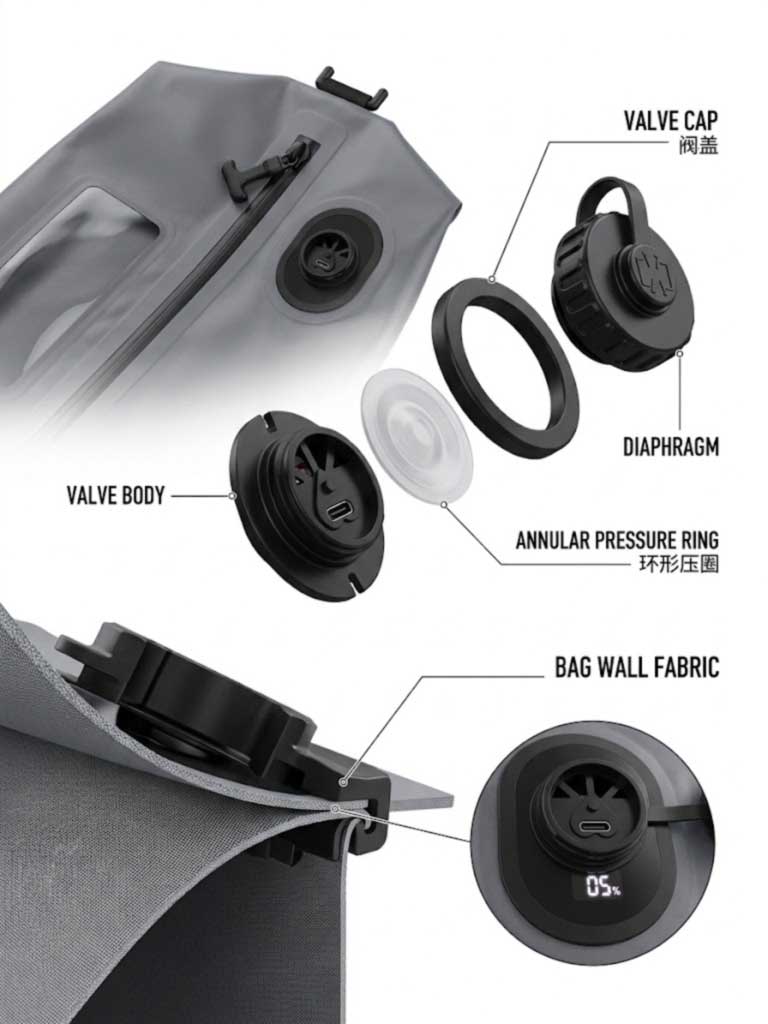
Allt annat kan vara rätt och en dålig ventil kommer fortfarande att tappa vakuumet över natten. En envägsventilenhet på en kompressionspåse har en specifik anatomi, och varje del gör ett jobb:
En inre ventilkropp med en fläns, sittande inuti påsen, med dess fläns i ingrepp med området runt öppningen i påsens vägg.
Ett flexibelt diafragmasom böjer sig bort från påsen för att släppa ut luft under sug, förseglar sedan när trycket inuti är lägre än omgivningstrycket utanför. Bättre design ger diafragmanområden med varierande styvhetsnarare än enhetlig flexibilitet.
En utskjuten ringformad ringsom diafragman möts ilinjär kontakt— själva tätningslinjen och geometrin som avgör om ett vakuum håller för en natt eller en säsong.
En yttre kåpa eller låsringmonterad på utsidan, som snäpper eller träs över den utskjutande ventilkroppen ochfångar påsmaterialet mellan de två komponenterna.
Den sista punkten är den viktigaste tillverkningsprincipen: ventilen är detmekaniskt fångadgenom väskans vägg samt bunden till den. Inget av det ena är tillräckligt — en bindning utan infångningsavdrag under upprepade pumpcykler; fånga utan bindning läcker vid gränssnittet.
Kropp, membran, ringformig ring, keps — och påsväggen instängd mellan dem.
Bindningsregeln som avgör ventilens tillförlitlighet
Att binda en styv ventilkropp till en flexibel påsvägg kan göras genom limning eller genom termisk limning, och det finns en etablerad princip värd att lägga in i din specifikation:överlägsna resultat erhålls när de bundna ytorna är av liknande material.
Den praktiska konsekvensen för en TPU-kompressionspåse är direkt. Om påsens inre yta är TPU, bör ventilflänsen vara en kompatibel svetsbar polymer, så sammanfogningen är en äkta materialsammanslutning snarare än ett limskikt som överbryggar två olika plaster. En limbindning är ett tredje material med sitt eget åldrande beteende, och det är precis den sortens fog som överlever ett fabrikstest och misslyckas med sex månaders lagring.
Ange ventilflänsmaterialet vid sidan av påsens laminat, inte separat. Det är den enskilt mest användbara linjen en köpare kan lägga till ett tekniskt pack för kompressionsväska.
Felläget Ingen specificerar mot: Ludd
Den här förtjänar mer uppmärksamhet än den får, eftersom produkten nästan uteslutande används med textilier. Ventilkonstruktioner inkluderar skovlar för att hålla påsmaterial och stora föremål borta från lufthålen - menbladen hindrar inte små partiklar att komma in i lufthålen, där de antingen blockerar hålen eller förhindrar membranet från att stänga ordentligt när evakueringen är klar.
Kläder, sängkläder och dun alla skjulfibrer. En påse packad med en fleece och en dunjacka genererar exakt de partiklar som kommer att sitta på en membrantätande yta. En påse som evakueras perfekt och sedan gradvis fylls på under två dagar är ofta ett membran som hålls delvis öppet av en fiber, inte en läckande söm – vilket också är anledningen till att användare rapporterar läckor som de inte kan lokalisera.
De tekniska svaren kan specificeras:
Ett filterelementöver ventilöppningen, så att evakuerad luft filtreras innan den når membranet.
Radiella luftriktareunder ventilsätet — fenor anordnade i radiell symmetri som sveper påsmaterial, kläder och sängkläder bort från luftporerna under evakueringen, så att tyget inte dras hårt mot ventilen.
Ett skruvlock med stoppanordningtryckning på membranet, vilket tillför en mekanisk tätning oberoende av membranets egen stängning. Vår SL-P1133 använder ett gängat lock med en packning av exakt denna anledning: när pumpen väl har tagits bort beror tätningen inte längre på enbart membranet.
Svetsning av en elektrisk pump i en panel
En inbyggd pump är en styv, driven enhet svetsad in i en flexibel tätad vägg. Kraven hänger ihop:
Ett ABS-hus med ett packat gränssnitttill panelen, svetsad i stället för limmad.
En skruvad vattentät kåpaöver pumpen, så att elektroniken är förseglad när den inte används.
Batteriinneslutning— Cellen och laddningsporten bor inuti ett förseglat hölje på en produkt som upprepade gånger komprimeras och hanteras.
Automatisk stoppkontroll, så att motorn avslutar cykeln istället för att köra mot en förseglad påse.
Pumpsvetsen är ett separat processfönster från kroppssömmarna, med sina egna parametrar och egen inspektion — och dess hustätning testas oberoende av påsens vakuumretention.
Fönsterpanelen och stängningen
Det genomskinliga fönstretär en svetsning av olika material: klar TPU-film till ett TPU-laminerat tyg. Den styrande regeln är att materialet med högre glasövergångstemperatur måste värmas först och leda in i det lägre Tg; kör den åt andra hållet och filmen översmälter medan laminatet aldrig smälter ordentligt, vilket ger ett fönster som ser bra ut och delamineras senare.
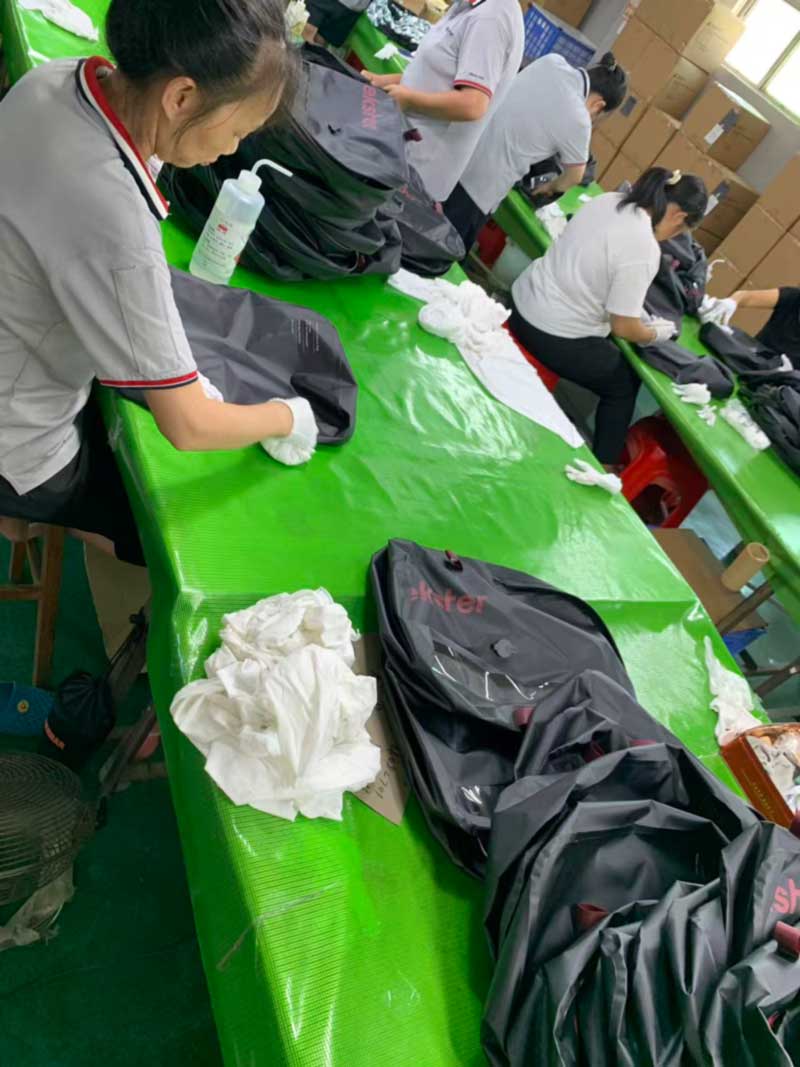
Fönsterpaneler kräver också hanteringsdisciplin på golvet. Våra monteringsstationer arbetar ivita handskar med rengöringslösning, torka av varje enhet före och efter fönster- och hårdvaruarbeten – eftersom olja eller damm på en klar film är både en kosmetisk defekt och en svetsförorening.
Stängningenär en vattentät dragkedja i full längd med en gjuten tandkedja, svetsad till panelen. Detta är komponenten som skiljer en svetsad kompressionspåse från en konventionell: en packningsförseglad dragkedja är en komprimerad tätning, där en presspassad dragkedja inte är det. Kantbindning i förstärkt väv skyddar sedan omkretsen från nötning inuti bagaget.
Handskar och lösningsmedel på varje enhet — ett tydligt fönster visar varje fingeravtryck och svetsar dåligt över ett.
Produktionssekvensen
Skärande— Karosspaneler, fönsterfilm och bindning skurna till tolerans. en svetsad söm har ingen möjlighet att absorbera drift.
Fönster svetsning— Klar film svetsad in i karosspanelen under parametrar av olika material.
Ventil och pumpinstallation— öppningsformad, ventilhuset sittande och flänsbunden, hållarlocket inkopplat eller pumphuset svetsat och packningsmonterat. Var och en kör sin egen parameteruppsättning.
Blixtlåssvetsning— den förseglade blixtlåstejpen svetsad till panelen med en hålighetsfri bindning, så förseglingen är kontinuerlig från tyg till dragkedja.
Kroppssvetsning— omkretssömmar sammansmälta vid 27,12 MHz, med testsvetsar och avdragningstest vid varje körningsstart.
Kantbindning— förstärkt band som appliceras på omkretsen.
Rengöring— handskad avtorkning av fönster och hårdvara.
Inflationsläckagetest— varje enhet, före packning.
Slutbesiktning, märkning och packningmed partiidentifiering.
Inflationstestet: Tryck från insidan
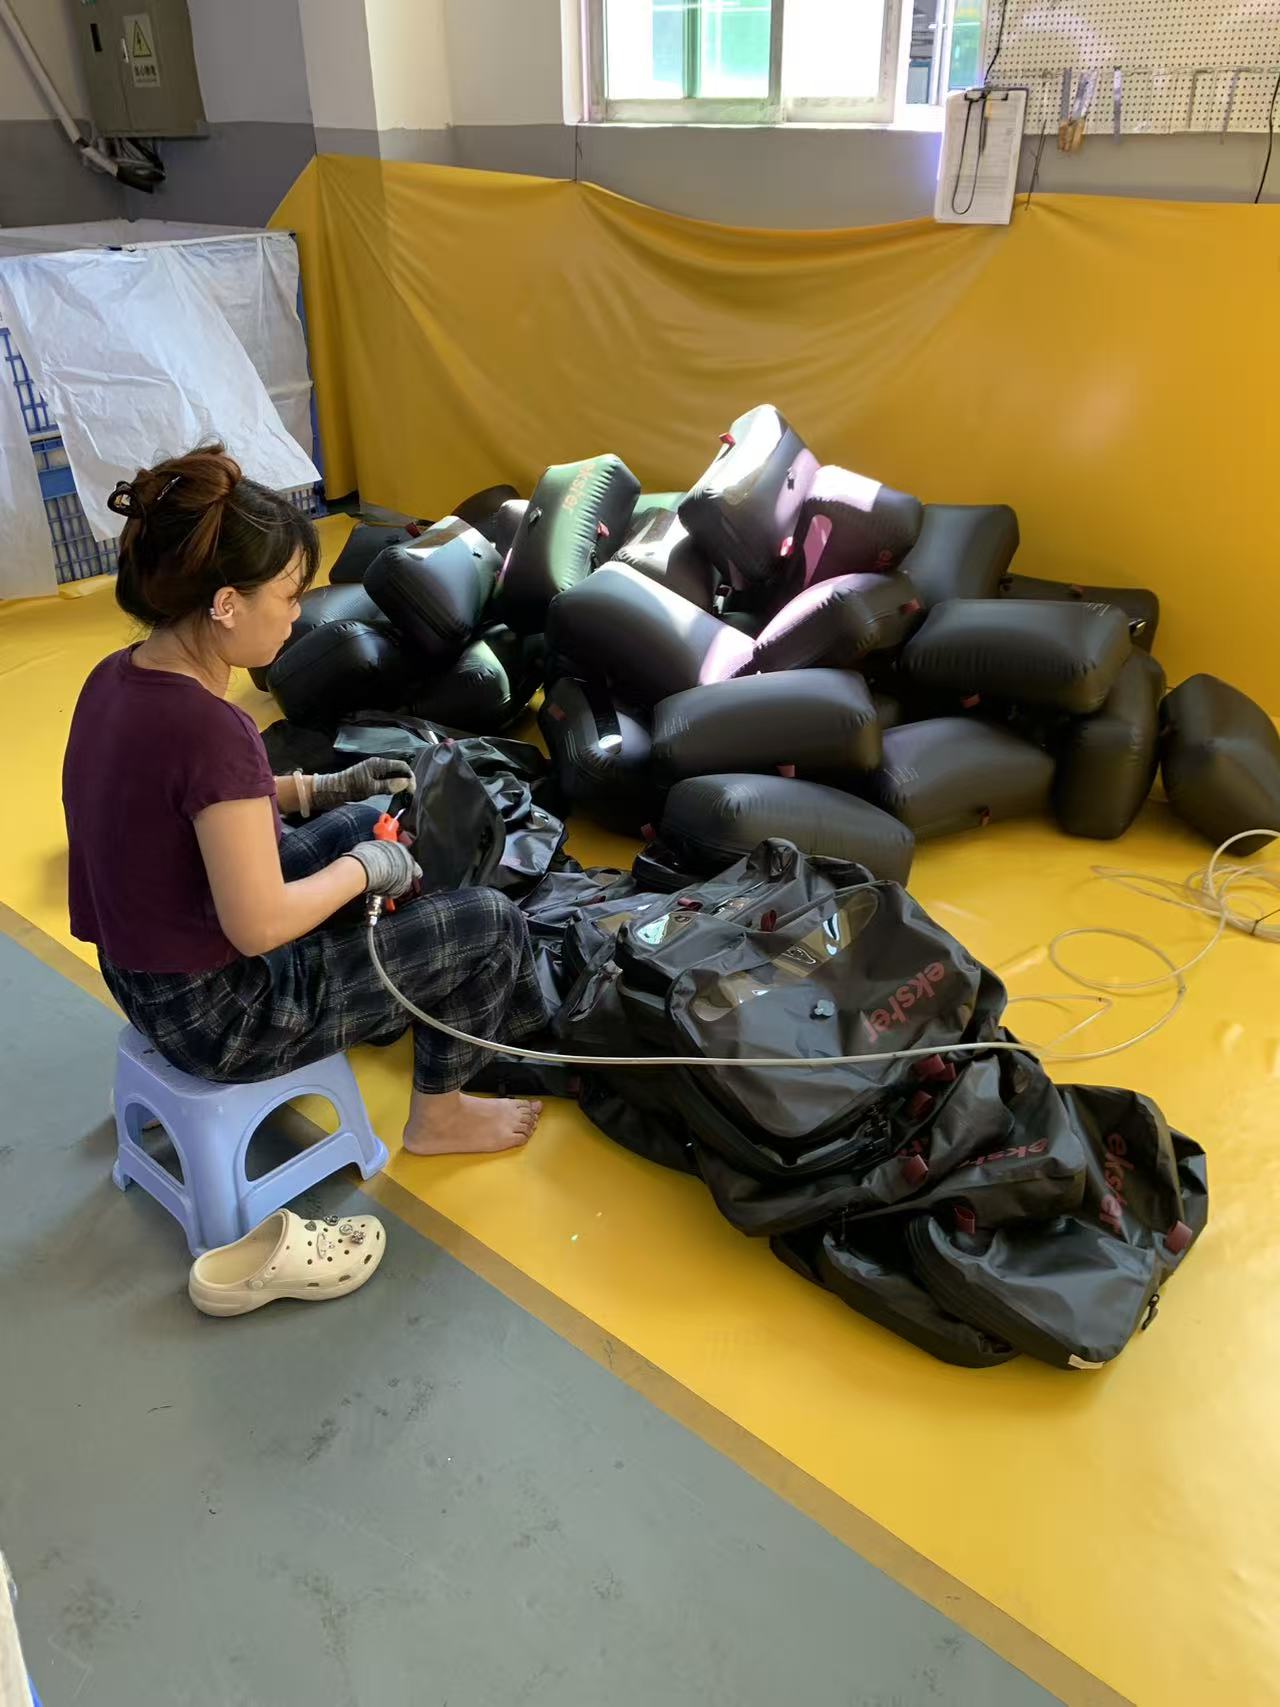
Detta är steget som skiljer en kompressionspåslinje från en allmän vattentät linje, och den löper påvarje enhet snarare än ett prov. Varje påse blåses upp genom en luftpistol tills kroppen är under positivt inre tryck, läggs sedan åt sidan i en sats och observeras.
Logiken är värd att förstå, eftersom den är motsatsen till vakuumtestet och fångar upp olika fel.Inflationen trycker varje söm utåt inifrån, laddar svetsarna, ventilupptagningen, dragkedjans gränssnitt och fönsterramen i den riktning de är svagast. En marginalsvets som håller mot yttre vattentryck öppnas under inre tryck. Påsar som håller sig uppblåsta under observationsperioden passerar; alla som mjuknar dras och spåras.
Kör vid sidan av det, kundinspektionsproceduren —uppackning, vakuumutsug, en 24-timmars statisk vila och bestämning av luftläckage— testar i motsatt riktning, och på den här produkten är det inte en analog för prestanda: det är precis vad slutanvändaren kommer att göra med väskan. Mellan de två är tätningen bevisad under både positivt och negativt tryck.
Varje enhet som blåses upp och hålls - internt tryck hittar det yttre trycket döljer.
Produktens grund
Bild
Modell & specifikationer
Produktionsförmåga det visar
MOQ
SL-P1083 kompressionspåse med inbyggd pump— 42×29×11 cm, 13,4L; elektrisk pump svetsad in i karosspanelen; ABS-hus med tätat packningsgränssnitt; skruvad vattentät lock; USB-C, 1 500 mAh, cirka 90 cykler per laddning; 4 000 Pa, ungefär 15 sekunder; digital nedräkning med autostopp; svetsat klart TPU-fönster; vävbundna kanter; gjuten D-ring på en svetsad ankarplattform.
Motordriven enhet svetsad in i en tät vägg — den mest komplexa konstruktionen i sortimentet
300
SL-P1133 kompressionspåse med handpump— 48×29×10 cm, 13,9L;skruvtätande luftventil med gängad lock och packning; ABS ventilhus med silikonpackning; matchad kolvhandpump; gjutna TPU-greppflikar; svetsat klart TPU-fönster; upp till 70 % volymreduktion.
Mekanisk tätning oberoende av membranet — den mest robusta ventilarkitekturen
300
SL-P1082 Resevakuumkompressionspåse— tre storlekar, 14L / 20L / 33L; TPU-laminerat tyg; högfrekventa svetsade sömmar; vattentät dragkedja i full längd; centrummonterad envägsventil; IPX6; pumpfri handkompression.
Ventilintegration i tre storlekar på delad verktygslogik
500
Ventilarkitektur, filter- och deflektorförsörjning, pumptyp, fönsterpanel, dragkedja, kantbindning, upphängningsbeslag, storlekar, färg och varumärke kan specificeras per beställning, eller så kan en påse utvecklas från en skiss.
Kvalitetskontroll
Kvalitet är gated i tre nivåer.IQCtäcker inkommande TPU-laminat för beläggningstjocklek, vidhäftning och svetsbarhet, plusventilenheter, membran, packningar, pumpenheter, batterier, förseglade dragkedjor och bindande bandmot den signerade standarden, med färgskillnad och beständighet.IPQCtäcker skärtolerans, fönstersvetsparametrar, ventilsätning och infångning, pumphustätning, dragkedjas svetskontinuitet och perimetersvetsintegritet, med avdragningstest på provsvetsar vid varje körningsstart.OQCtäcker ISO 2859 AQL-provtagning, vakuumretentionstestning och guld-provjämförelse, med SGS- eller QIMA-inspektion tillgänglig.
Mellan dem sitter de två riktningstesten:100 % läckagetestningunder positivt internt tryck, och kundinspektionsproceduren föruppackning, vakuumutsug, en 24-timmars statisk vila och bestämning av luftläckageunder negativt tryck. Labbet kör dessutom svetsbindning och avdragningshållfasthet, dragkedjas utmattningscykler, ventilcykler, pumpcykel och batteriladdningscykeltestning, pumphustätningstestning, punkterings- och rivhållfasthet, drag- och sprängning, fönsterböjning och klarhet, nötning och färgbeständighet.
FAQ: Compression Bag Production
F: Varför tappar kompressionspåsarna vakuum när sömmarna ser bra ut? S: Ofta är det diafragman snarare än en söm. Fibrer som tappas av kläder och sängkläder kan komma in i ventilens lufthål och hålla membranet öppet, så att påsen fylls på långsamt - vilket är anledningen till att användare rapporterar läckor som de inte kan lokalisera. Ett filterelement, radiella luftriktare och ett skruvlock löser allt detta.
F: Hur är ventilen fäst vid påsen? S: Genom mekanisk infångning och sammanfogning - påsväggen fångas mellan en inre ventilkroppsfläns och en yttre låskåpa, och flänsen är bunden till väggen. Enbart limning skalar under upprepade pumpcykler; fånga enbart läckor vid gränssnittet.
F: Vilket material ska ventilen vara? S: Kompatibel med väskans inre yta. Förbindningar mellan liknande material är betydligt mer tillförlitliga än limfogar mellan olika plaster, så på en TPU-påse bör ventilflänsen vara en kompatibel svetsbar polymer. Ange det bredvid laminatet.
F: Varför blåsa upp påsarna istället för att bara vakuumtesta dem? S: Eftersom de två hittar olika fel. Uppblåsningen belastar varje söm, ventilfästet, dragkedjans gränssnitt och fönsterramen utåt från insidan - den riktning de är svagast. Vi lufttestar varje enhet och vakuumtestar också med 24-timmarshållning.
F: Är en inbyggd pump svårare att tillverka? A: Betydligt. En motordriven enhet svetsad in i en flexibel tät vägg behöver sina egna svetsparametrar, ett packat ABS-hus, en skruvad vattentät kåpa och oberoende testning av husets tätning, motorcykelns livslängd och batteriladdningscykeln.
F: Vad är MOQ och ledtider? S: Från 300 stycken på pumpmodellerna och 500 på reseset i tre storlekar, med prover inom 7–15 dagar och produktion 30–45 dagar efter godkännande.
Prata med fabriken
För att sätta en anpassad vakuumkompressionspåse i produktion, kontakta Sealock påinfo@sealock.com.hkeller +86-769-82009361. Över tjugo år av högfrekvent svetsning och industriell sömnad under ett tak, ventil- och pumpintegration, 100 % läckagetestning, dubbel produktion från Kina och Vietnam och en fullständig kundinspektionsprocedur på varje leverans.
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик