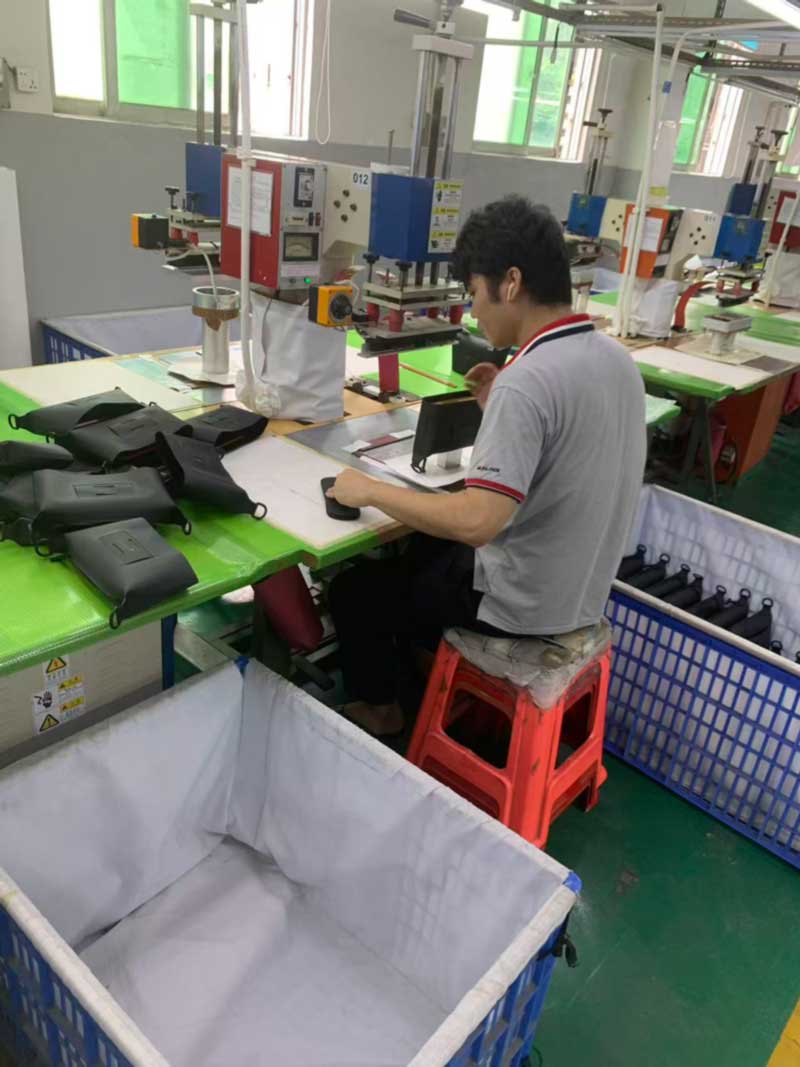
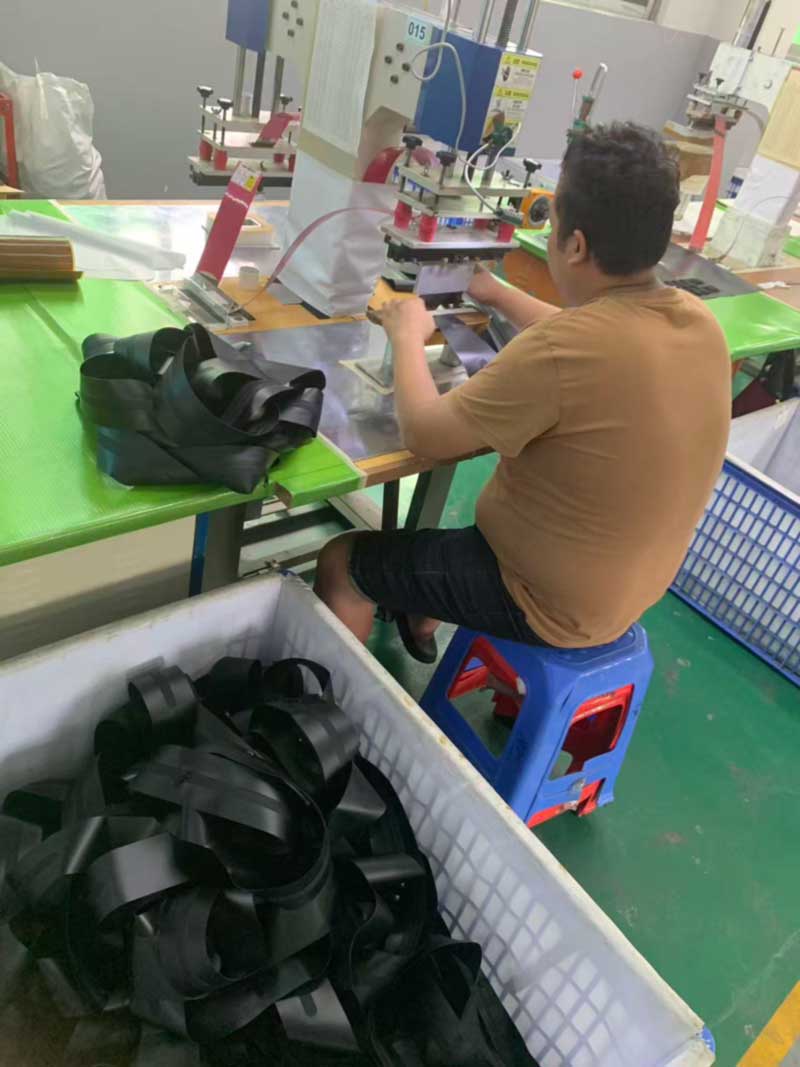
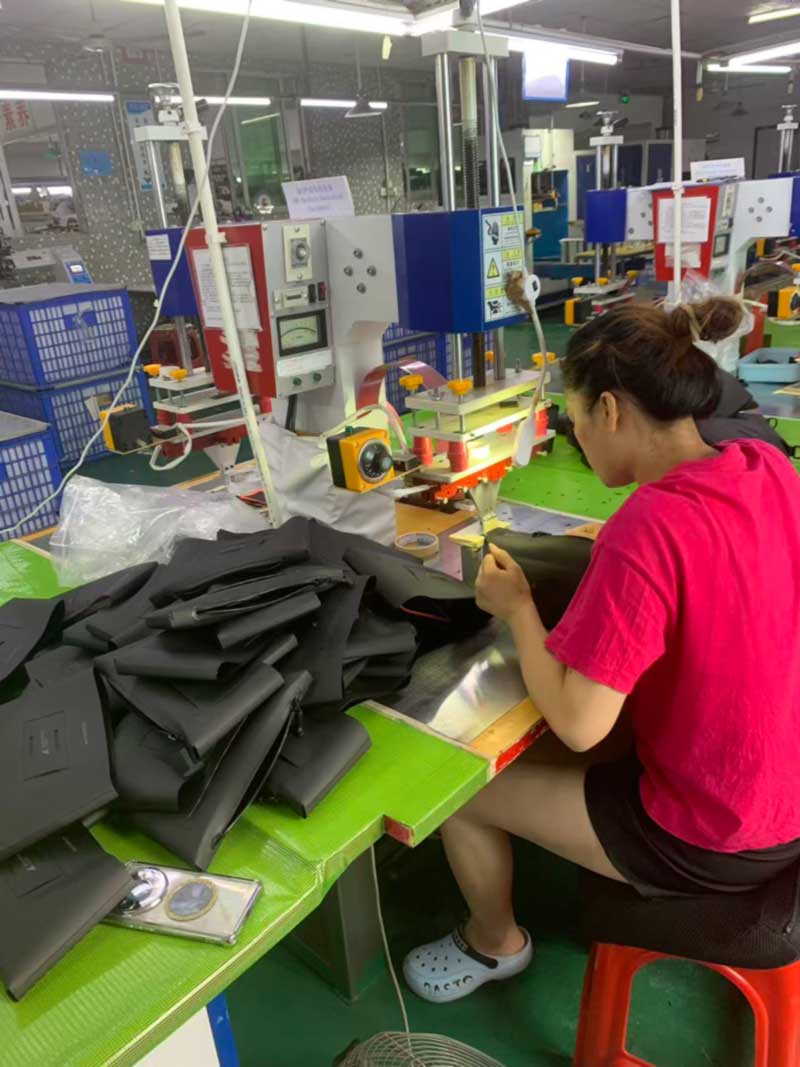
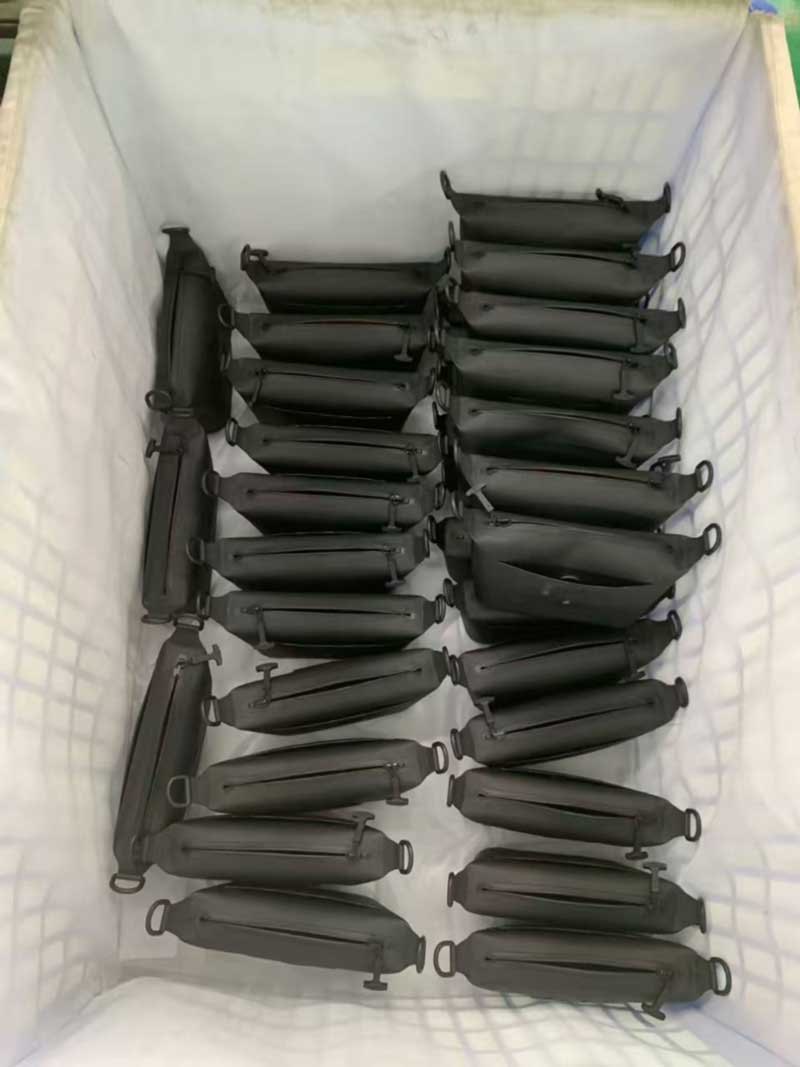
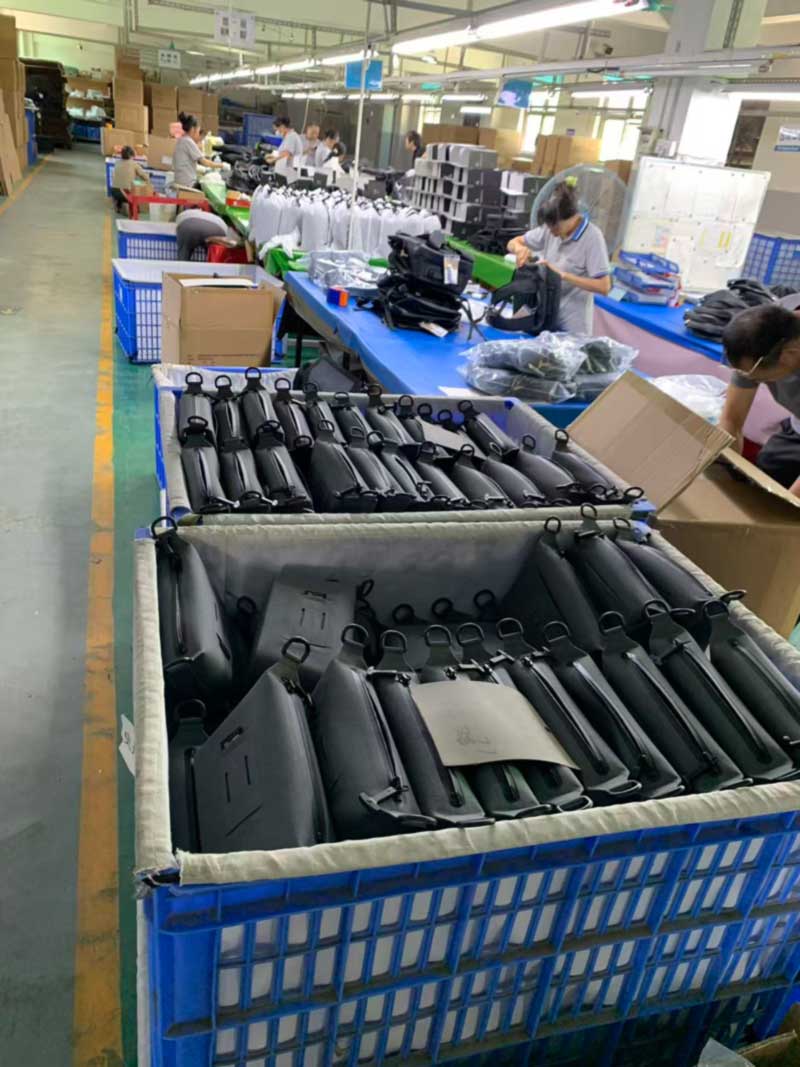
Ställ dig i spetsen för vår svetshall och räkna stationerna. Var och en har ett nummer stencilerat på maskinen — 011, 012, 015, 020, 021 — sin egen stans fastklämd i pressen, sin egen bricka med komponenter och sin egen fodrade behållare under som fångar upp färdiga delar. Ingen av dem gör en påse. Var och en av dem gör en bit av en.
Det är den delen av svetsade konstruktionsköpare sällan ser, och det är den delen som avgör ledtid, verktygskostnad och varför en svetsad produkt inte kan citeras från ett fotografi.
Varje station har sin egen tärning, sin egen komponentbricka och sin egen behållare. Ingen av dem gör en hel väska.
Sydda väskor är sammansatta av paneler; svetsade påsar är sammansatta av delar
Ett konventionellt sytt paket är byggt av platta paneler som är sammanfogade vid maskinen, och de flesta av dess små funktioner – ett handtag, en D-ringflik, en kompressionsögla – läggs till genom att sy ihop band på en panel när den går ihop. Operatörens händer och sömsmånen gör lokaliseringen.
Svetsad konstruktion fungerar inte så. En svets behöver ett jämnt tryck och till och med uppehålla sig över hela sitt område, vilket innebär att varje detalj måste sitta platt inuti en stansning för den egenskapen. En handtagsankarplattform är en stans. En D-ring monteringslapp är en annan. A padded back panel with ventilation channels is another again, and so is each webbing loop welded into a face, each zip end reinforcement, each base plate.
Räkna dem över en medelstor förpackning och antalet landar någonstans mellan tjugo och trettio svetsade underenheter innan den slutliga förslutningen, var och en producerad på sin egen station, var och en ackumuleras i sin egen behållare, som alla måste komma fram till slutmonteringen i matchade kvantiteter. Papperskorgen som rinner ner i gången är inte förvaring. De är det pågående arbetet med en konstruktion som är parallell snarare än linjär.
Banningsöglor och ankarlappar svetsade i omgångar, framför panelerna de ska monteras på.
Vad det betyder för verktyg, provtagning och MOQ
Tre praktiska konsekvenser följer, och de förklarar de flesta frågor som köpare ställer oss i offertskedet.
Först, verktyg. Varje ny funktionsgeometri behöver en tärning. Ett paket som återanvänder våra befintliga ankar- och öglegeometrier har nästan inga nya verktyg; a pack that introduces its own hardware shapes, a different handle profile and a new back panel channel pattern carries several dies before the first sample exists. This is why two bags that look similarly complex can quote very differently, and why we ask early which details are genuinely brand-specific and which are simply the version that appeared in the reference photo.
För det andra, provtagningstid. Vårt standardexempelfönster är 7 till 15 dagar, och där ett program hamnar i det intervallet är nästan helt en verktygsfråga snarare än en monteringsfråga. Att skära och prova en tärning tar dagar; montering av provet tar timmar.
För det tredje, minsta beställningskvantitet. MOQ från 300 stycken på de flesta modeller är inte ett godtyckligt kommersiellt golv. Det är den punkt då stansinstallation, godkännande av första stycket och linjebyte över tjugotal stationer amorteras till en rimlig kostnad per enhet. Under det stiger installationskostnaden per väska snabbare än de flesta köpare förväntar sig.
Baksidan är att när tärningarna väl finns är upprepade beställningar snabba och konsekventa. Stationen utför samma fusionscykel varje gång istället för att förlita sig på att en operatör reproducerar en sömsmån med ögat, vilket är anledningen till att svetsade program vanligtvis visar mindre variation mellan produktionskörningar än sydda motsvarigheter.
En funktion som inte kan sitta platt i en dyna kan inte svetsas - geometrin avgör verktyget innan designen låses.
Delarna som är produkter i sig själva
Allt på golvet är inte en komponent. Samma stationer som svetsar ankarlappar producerar också kompletta små föremål - svetsade flaskselar, tekniska påsar, avsmalnande selefodral - som kommer från linjen som färdiga enheter snarare än underenheter.
Dessa är värda att nämna eftersom varumärken ofta underskattar dem. A small welded accessory carries almost the same tooling burden as a large one: it still needs dies, still needs first-piece approval, still needs its own colour standard. What it does not carry is the assembly labour, which is why accessories are often the most efficient way for a brand to extend a collection — and also why quoting one at a fraction of a backpack's price rarely reflects what it actually costs to set up.
Färdiga svetsade stroppar — från samma stationer som producerar komponenter för större förpackningar.
Tre kunder, tre helt olika packningar, en eftermiddag
Längst ut på golvet körde Förpackningsgrupp 1 tre program samtidigt och skillnaden mellan dem är en användbar bild av vad "retail ready" egentligen betyder i praktiken.
Ett program förpackas i tryckta vikkartonger med en separat vit dammpåse med dragsko per enhet - en presentation på hyllan där lådan är en del av produktupplevelsen. En andra packas i tryckta brevpåsar med produktidentifikation och regulatoriska märken, byggd för direktförsändelse till konsument där det första kunden rör vid är själva påsen. En tredje packar i vanliga individuella polypåsar inuti exportkartonger tryckta med köparens egna kartongmärkningar, avsedda för ett distributionscenter snarare än en tröskel.
Samma fabrik, samma vecka, tre olika definitioner av färdig. Var och en har sin egen komponentlista, sin egen räknelogik och sina egna fellägen, och ingen av dem tolererar att improviseras i slutet av en körning. Förpackningskomponenter beställs och sätts mot produktionsplanen på samma sätt som kroppstyg är, eftersom en behållare som är komplett förutom dess dammpåsar inte är en behållare som kan skickas.
Förpackningsgrupp 1: återförsäljarkartonger, dammpåsar per enhet och två andra packningsformat som körs samma eftermiddag.
Där svetshallen möter vårt eget kompressionsområde
Undermonteringslogiken ovan är också varför vår egenkompressionspåse med integrerad pumpser ut som det gör. Pumphuset är inte monterat i en ficka och hopsytt; den är svetsad direkt in i karosspanelen på en dedikerad station med en stansning runt husprofilen, vilket gör att gränssnittet kan tätas istället för att bara täckas.
Detsamma gäller ventilen påhandpump versionoch den svetsade fönsterkarmen på båda. Var och en av dessa är en separat station, en separat dyna och en separat inline-kontroll, och var och en av dem verifieras i den färdiga produkten genom vår standardvakuumretentionsprocedur - evakuera, stå i tjugofyra timmar, bestäm eventuell luftförlust.
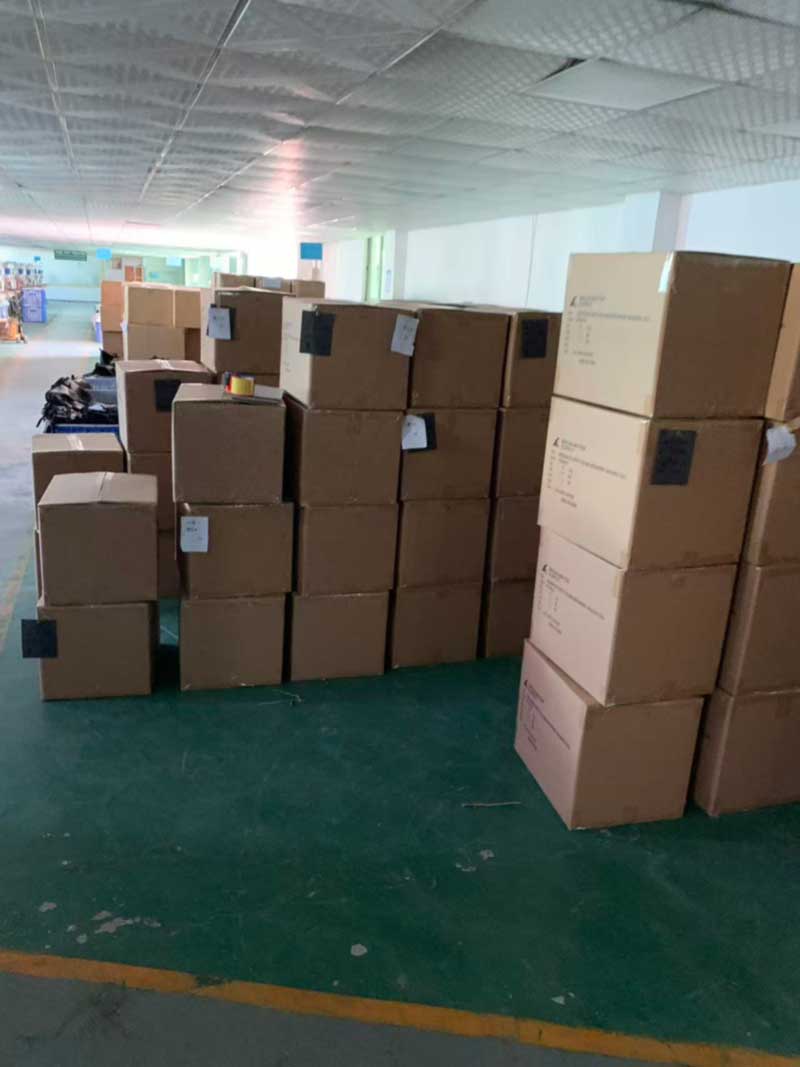
Kartonger märkta enligt köparens egen specifikation, iscensatta för hämtning.
För köpare som anger ett svetsat program
Den användbara slutsatsen för alla som utvecklar hos oss är att behandla egenskapsgeometri som en kostnadsdrivare på samma nivå som material och kapacitet. Reusing a proven anchor or loop geometry where the brand has no strong view about it, and spending the tooling budget on the two or three details that are genuinely distinctive, produces a better product on a shorter timeline than distributing novelty evenly across every part of the bag.
Sealock has built welded waterproof gear for over 20 years, with high-frequency welding and in-house sewing running side by side in Dongguan and at our facility in Ho Chi Minh City, so buyers can choose the origin that suits their tariff position without renegotiating the specification. Standard terms are FOB Guangdong, 7–15 days for sampling, 30–45 days for mass production, and MOQ from 300 pieces on most models, with IQC, IPQC and OQC checkpoints as standard and SGS or QIMA inspection available on request. Detaljhandelskartonger, dammpåsar, tryckta brev, hangtags och köparspecificerad kartongmärkning hanteras internt.
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик